डब्ल्यूपीसी डोर स्ट्रिप मिसलिग्न्मेंट समस्या का समाधान कैसे करें?
डब्ल्यूपीसी डोर स्ट्रिप मिसलिग्न्मेंट के कारण और उपचार (ताना-बाना, विषमता, मोटाई में भिन्नता, मरोड़)
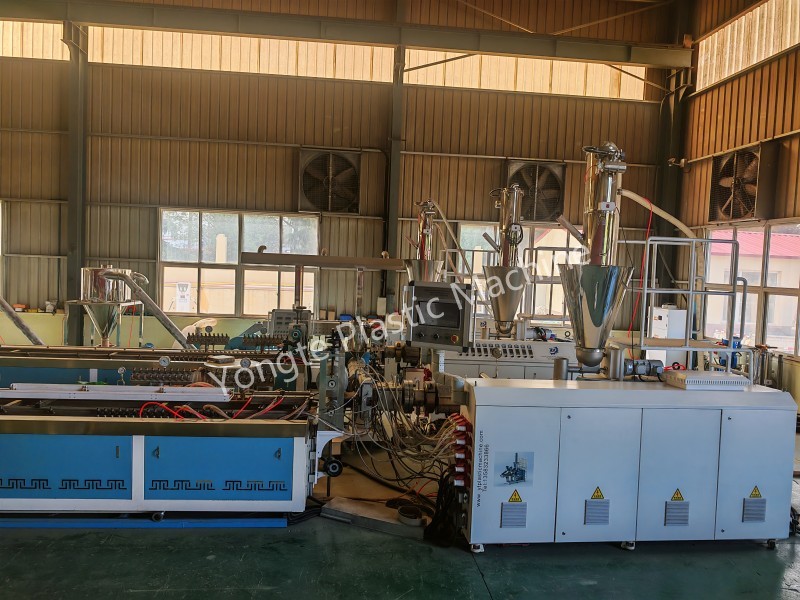
डब्ल्यूपीसी दरवाजे पीवीसी और लकड़ी के पाउडर को मिलाकर बनाए जाते हैं, जिसमें आमतौर पर एक ही एक्सट्रूज़न चरण में एक खोखली संरचना बनती है। प्रोफ़ाइल की समग्र ताकत को बढ़ाने के लिए आमतौर पर खोखले गुहा के अंदर एकाधिक सुदृढ़ीकरण पसलियों को स्थापित किया जाता है। इन पसलियों का विरूपण न केवल सतह की समतलता को प्रभावित करता है, बल्कि संरचनात्मक समर्थन को भी कमजोर करता है, संभावित रूप से बाद के दरवाजा पैनल असेंबली के दौरान स्टील लाइनर के उचित सम्मिलन में बाधा डालता है, इस प्रकार सीधे तैयार दरवाजे की गुणवत्ता और स्थापना प्रदर्शन को प्रभावित करता है। व्यापक उत्पादन अनुभव के आधार पर, योंगटे इंजीनियरों ने डब्ल्यूपीसी डोर एक्सट्रूज़न के दौरान रिब विरूपण के सामान्य कारणों की पहचान की है और व्यावहारिक समाधान विकसित किए हैं। ये तकनीशियनों को समस्याओं का तेजी से निदान करने, मापदंडों और उपकरण सेटिंग्स को समायोजित करने, दोष दर कम करने और लगातार प्रोफ़ाइल गुणवत्ता सुनिश्चित करने में सक्षम बनाते हैं। निम्नलिखित अनुभाग महत्व के आधार पर प्रत्येक कारण के लिए विशिष्ट अभिव्यक्तियों और उपायों का व्यवस्थित रूप से विवरण देता है।
डब्ल्यूपीसी दरवाजा सुदृढीकरण स्ट्रिप्स में विरूपण आम तौर पर आंतरिक पसलियों को शामिल करता है, जिसमें पार्श्व बदलाव या एस-आकार का ताना-बाना, असंगत मोटाई (मोटे और पतले वर्गों के बीच भिन्न), समग्र घुमाव, और, गंभीर मामलों में, बाहरी दीवार से अलगाव, गुहा मिसलिग्न्मेंट, या ठंडा होने के बाद रिबाउंड विरूपण शामिल हैं।
कोर तंत्र: मशीन हेड से असमान बाहर निकालना → असममित आकार देने का प्रतिरोध → गैर-समान शीतलन संकोचन → तिरछा कर्षण बल वितरण।

1、डब्ल्यूपीसी डोर एक्सट्रूज़न डाई हेड और मोल्ड (सबसे आम - समस्या निवारण को प्राथमिकता दें)
कारण
1. असंतुलित मोल्ड प्रवाह चैनल: पसली और बाहरी दीवार के बीच महत्वपूर्ण प्रवाह प्रतिरोध असमानता; संकीर्ण या लंबी पसली फ़ीड चैनल बाहरी दीवार के सापेक्ष सामग्री के प्रवाह को धीमा कर देते हैं, जिससे पसलियां खिंच जाती हैं और मुड़ जाती हैं; वैकल्पिक रूप से, रिब चैनलों में स्थानीय सामग्री का निर्माण प्रवाह दर में उतार-चढ़ाव का कारण बनता है।
2. असममित रिब डाई गैप: एक डाई किनारे पर बड़े गैप और दूसरे पर छोटे गैप असमान मोटाई (एक तरफ मोटा, दूसरी तरफ पतला) बनाते हैं, जिससे बाहर निकलने पर स्वाभाविक रूप से झुकना पड़ता है।
3. असमान डाई तापमान वितरण: पसली क्षेत्र में अत्यधिक उच्च तापमान पिघली हुई तरलता को बढ़ाता है, जिससे खिंचाव और विचलन होता है; अत्यधिक कम तापमान पिघले हुए लचीलेपन और आंतरिक तनाव को बढ़ाता है, जिसके परिणामस्वरूप निष्कासन के बाद पलटाव और विकृति होती है।
4. डाई हेड कार्बन बिल्डअप: पके हुए लकड़ी का पाउडर सुदृढीकरण प्रवाह चैनलों का पालन करता है, जिससे स्थानीय रुकावटें, प्रवाह में उतार-चढ़ाव और समय-समय पर रिब मिसलिग्न्मेंट होता है।
5. विकृत या ढीली सुदृढीकरण छड़ें (डाई कोर सपोर्ट छड़ें): गलत तरीके से संरेखित डाई कोर पोजिशनिंग छड़ें सुदृढीकरण बनाने की स्थिति को केंद्र से स्थानांतरित कर देती हैं, जिससे एक्सट्रूज़न के दौरान सीधे पसलियों का विचलन होता है।
समाधान
1. डाई की तैयारी: बाहरी दीवार और पसली के बीच डिस्चार्ज दर को संतुलित करने के लिए पसली प्रवाह चैनल को पॉलिश करें; पर्याप्त सामग्री आपूर्ति सुनिश्चित करने के लिए चैनल में रिब की स्थिति को उचित रूप से चौड़ा करें, रिब प्रवाह दर को बाहरी दीवार की तुलना में थोड़ा बराबर या धीमा रखें, जिससे बाहरी दीवार के तेज प्रवाह से बचा जा सके। डाई ओपनिंग गैप्स को कैलिब्रेट करें और मजबूत किनारे को समान रूप से समायोजित करें; डाई कोर समर्थन छड़ों का निरीक्षण करें, उनकी समाक्षीयता को लॉक और संरेखित करें, और किसी भी विकृत छड़ को बदलें।
2. ज़ोन तापमान नियंत्रण: पिघल प्रवाह क्षमता को कम करने और रिबाउंड को कम करने के लिए बाहरी दीवार की तुलना में मोल्ड कोर के सुदृढीकरण क्षेत्र को थोड़ा कम तापमान पर बनाए रखें; लकड़ी के पाउडर के कार्बोनाइजेशन को रोकने के लिए समग्र तापमान 185 डिग्री सेल्सियस (पीवीसी लकड़ी-प्लास्टिक कंपोजिट के लिए) से नीचे रखें। संचित कोक को साफ करने के लिए नियमित रूप से मोल्ड को अलग करें; लकड़ी के पाउडर को कार्बनीकृत होने और दीवारों पर चिपकने से रोकने के लिए डाउनटाइम के दौरान थर्मल इन्सुलेशन लागू करें।

2、सूत्रीकरण और भौतिक कारक
कारण
1. असमान कण आकार वितरण और उच्च नमी सामग्री: नमी को गर्म करने से फोम और आंतरिक बुलबुले उत्पन्न होते हैं, जिससे असंगत स्थानीय ताकत और असमान शीतलन संकोचन होता है, जिससे झुकना पड़ता है; अत्यधिक मोटे लकड़ी का पाउडर पिघले हुए पदार्थ के लोचदार मापांक में महत्वपूर्ण उतार-चढ़ाव का कारण बनता है।
2. स्नेहन असंतुलन: अत्यधिक बाहरी स्नेहन पिघली हुई सतह को बहुत अधिक फिसलनदार बना देता है, जिसके परिणामस्वरूप पसली और आकार देने वाली आस्तीन और संभावित विचलन के बीच खराब संपर्क होता है; अपर्याप्त बाहरी स्नेहन घर्षण को बढ़ाता है, आकार देने वाली आस्तीन द्वारा एकतरफा खींचने के कारण पसली विकृत हो जाती है; अपर्याप्त आंतरिक स्नेहन पिघले हुए लचीलेपन को बढ़ाता है, जिससे मोल्ड इजेक्शन पर रिबाउंड होता है।
3. अत्यधिक कैल्शियम कार्बोनेट भराव सामग्री: पिघले हुए लचीलेपन को कम करती है और गर्दन की कठोरता को कम करती है, जिससे सामग्री में तन्य विरूपण होने का खतरा होता है।
असमान सामग्री मिश्रण और बैच भिन्नता: पिघली हुई चिपचिपाहट, अलग-अलग सुदृढीकरण बार की मोटाई और एस-बेंड गठन में आवधिक परिवर्तन का कारण बनता है।
समाधान
1. लकड़ी के पाउडर को सुखाना: नमी की मात्रा को <1% तक नियंत्रित करें और अत्यधिक खुरदरेपन को रोकने के लिए एक समान कण आकार सुनिश्चित करें।
2. स्नेहन प्रणाली को ठीक करें: अत्यधिक बाहरी स्नेहन को कम करें; पिघली हुई समरूपता में सुधार के लिए पर्याप्त आंतरिक स्नेहन सुनिश्चित करें; थर्मल स्थिरता की गारंटी के लिए मामूली स्टेबलाइज़र समायोजन करें।
3. स्थिर मिश्रण प्रक्रिया: निरंतर उच्च गति मिश्रण और कूलिंग डिस्चार्ज तापमान बनाए रखें, और प्रति बैच लगातार मिश्रण समय सुनिश्चित करें।
3、शीतलन प्रणाली का निर्माण (पसलियों को आकार देने के लिए गठन का चरण महत्वपूर्ण है)
कारण
1. बाएँ और दाएँ वैक्यूम बनाने वाली आस्तीन के बीच विषमता: एक तरफ अत्यधिक वैक्यूम पसलियों को अपनी ओर खींचता है, जिससे मिसलिग्न्मेंट होता है; उच्च वैक्यूम सीधे पतली दीवार वाली पसलियों को विकृत कर देता है; अपर्याप्त वैक्यूम आस्तीन के साथ उचित आसंजन को रोकता है, जिससे स्थितिगत अस्थिरता होती है।
2. मोल्ड कैविटी जल चैनलों में असमान शीतलन: तेजी से आंतरिक पक्ष ठंडा होने से जल्दी सख्त हो जाता है, जबकि धीमी गति से बाहरी पक्ष ठंडा होने से सिकुड़न जारी रहती है, जिससे एक अंतर बनता है जो सुदृढीकरण बार को मोड़ देता है।
3. शेपिंग स्लीव की एंट्री गाइड का टूटना या गलत संरेखण: ऑफ-सेंटर इंसर्शन पसलियों को संरेखण से बाहर कर देता है।
4. फॉर्मिंग स्लीव की आंतरिक पसलियाँ मोल्ड कैविटी गड़गड़ाहट और चरणों के अनुरूप होती हैं, जिसके परिणामस्वरूप उच्च एकतरफा घर्षण प्रतिरोध होता है।
समाधान
1. संतुलन सुनिश्चित करने के लिए दोनों तरफ वैक्यूम को स्वतंत्र रूप से समायोजित करें; मनमानी वृद्धि से बचें; पतली दीवार वाले क्षेत्रों के लिए वैक्यूम को उचित रूप से कम करें।
2. लीक या रुकावट के लिए जल सर्किट का निरीक्षण करें; साफ़ रुकावटें; समान शीतलन के लिए संबंधित गुहाओं पर अतिरिक्त शीतलन लाइनें स्थापित करें; इनलेट और आउटलेट पानी के तापमान की निगरानी करें।
3. डाई हेड, सेटिंग स्लीव और ट्रैक्शन तंत्र के समाक्षीय संरेखण को सुनिश्चित करने के लिए सेटिंग स्टेशन को समायोजित करें; सेटिंग आस्तीन पर गड़गड़ाहट पीसें; यदि गंभीर रूप से खराब हो जाए तो बदल लें।

4、ट्रैक्शन और एक्सट्रूज़न प्रक्रिया
कारण
1. अतुल्यकालिक कर्षण या असमान बेल्ट तनाव (बाएं और दाएं पक्षों के बीच अंतर तनाव); असंतुलित ऊर्ध्वाधर या पार्श्व खींचने वाला बल (एक तरफ अधिक कड़ा), पार्श्व तनाव लगाना जो आंतरिक पसलियों को मोड़ देता है; उतार-चढ़ाव वाली कर्षण गति (तीव्र और धीमी गति से बदलती हुई) पसलियों की लम्बाई को बदल देती है।
2. एक्सट्रूज़न और ड्राइंग गति के बीच बेमेल: अत्यधिक ड्राइंग गति पसलियों को खींचती है और पतली करती है, जिससे तन्य आंतरिक तनाव उत्पन्न होता है जो रिलीज होने पर पलटाव और झुकने का कारण बनता है; अपर्याप्त गति पसलियों को संकुचित कर देती है, जिससे उभार और विकृति आ जाती है।
3. अस्थिर पेंच रोटेशन और उतार-चढ़ाव वाला पिघला हुआ दबाव: स्पंदनशील निर्वहन पसलियों की मोटाई में आवधिक बदलाव का कारण बनता है, जिसके परिणामस्वरूप लहरदार वक्रता होती है।
4. डाई नोजल और शेपिंग स्लीव के बीच गलत वायु अंतर: अत्यधिक अंतर पिघली हुई सामग्री को मुक्त रूप से खींचने की अनुमति देता है, जिससे विचलन की संभावना होती है; अपर्याप्त गैप के कारण सामग्री के पासे से टकराने का जोखिम रहता है।
समाधान
1. ट्रैक्टर को कैलिब्रेट करें: दोनों तरफ एक समान बेल्ट तनाव सुनिश्चित करें, पहनने के लिए निरीक्षण करें, और खींचने की गति स्थिरता को सत्यापित करें।
2. एक्सट्रूज़न और ड्राइंग गति को संतुलित करें: पसली खिंचाव दर को कम करें; लकड़ी-प्लास्टिक प्रोफाइल के लिए, आंतरिक तनाव को कम करने के लिए न्यूनतम संभव खिंचाव दर बनाए रखें।
3. सिस्टम दबाव को स्थिर करें: बंद फिल्टर स्क्रीन की जांच करें और दबाव स्पंदन को कम करने के लिए उचित कॉन्फ़िगरेशन सुनिश्चित करें।
4. प्रोफ़ाइल को आकार देने वाली आस्तीन में प्रवेश करने से पहले पार्श्व विस्थापन को रोकने के लिए 10-20 मिमी का वायु अंतर बनाए रखें।
5、अंतिम रिबाउंड (ठंडा पूरा होने के बाद सुदृढीकरण बार धीरे-धीरे ख़राब हो जाते हैं)
कारण: अवशिष्ट आंतरिक तनाव, अनुचित शीतलन प्रवणता, अत्यधिक तेजी से सतह का ठंडा होना, निरंतर आंतरिक संकुचन और बाद में पसलियों की विकृति।
प्रतिउपाय: ठंडा करने वाले पानी के टैंक का विस्तार करें और बाद में ठंडा करने को शामिल करें; तापमान में अचानक गिरावट को रोकने के लिए शीतलन प्रवणता को उच्च से निम्न की ओर नियंत्रित करें; ड्राइंग अनुपात को उचित रूप से कम करें।
सम्बंधित खबर
- हाई-ग्रेड डब्ल्यूपीसी डेकिंग एक्सट्रूज़न लाइन का पूर्ण विनिर्माण
- डब्ल्यूपीसी दरवाज़े के फ्रेम के एक सेट के लिए कितने सांचों की आवश्यकता होती है?
- क्या योंगटे डब्ल्यूपीसी डेकिंग प्लांट के लिए टर्नकी प्रोजेक्ट सेवा की आपूर्ति कर सकता है?
- सह-एक्सट्रूज़न के साथ योंगटे डब्ल्यूपीसी कॉलम बनाने की मशीन का सफलतापूर्वक परीक्षण किया गया
- लकड़ी-प्लास्टिक मिश्रित (डब्ल्यूपीसी) उत्पादों के उत्पादन के लिए प्लास्टिक फिल्म के अपशिष्ट का उपयोग कैसे किया जा सकता है?
- डब्ल्यूपीसी एक्सट्रूज़न मशीन तापमान सेटिंग
मुझे संदेश दे देना
नये उत्पाद



समाचार अनुशंसाएँ