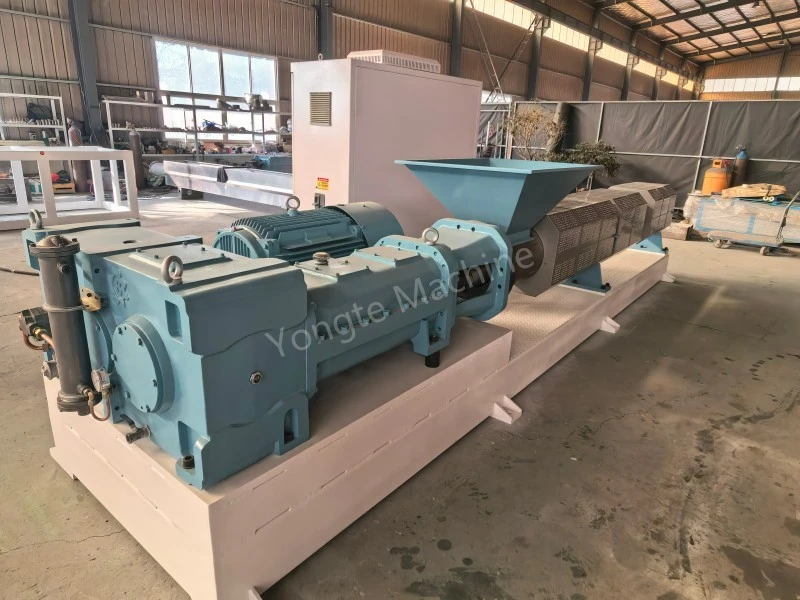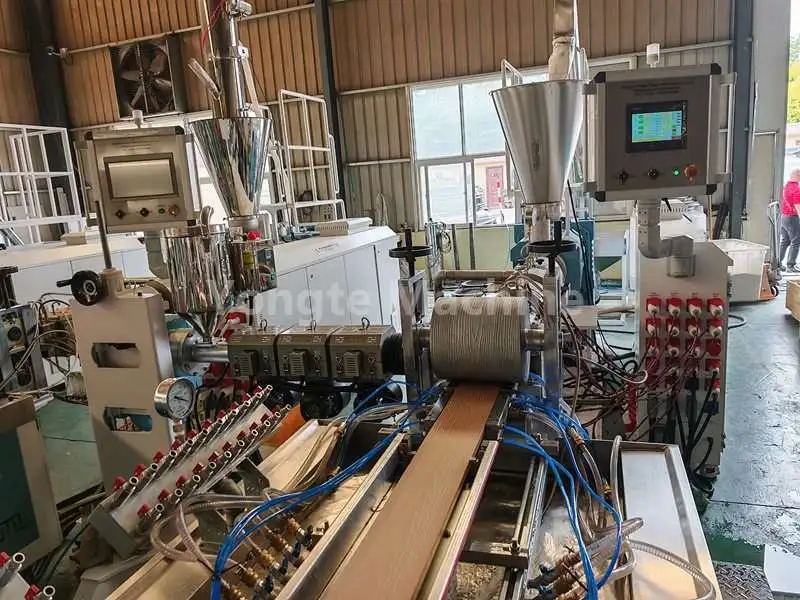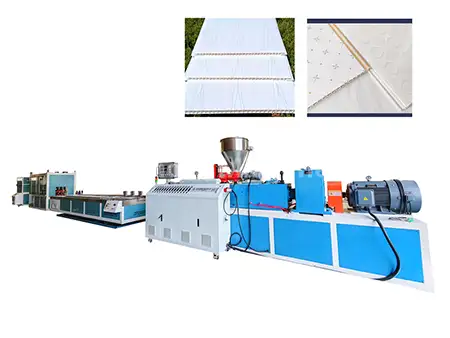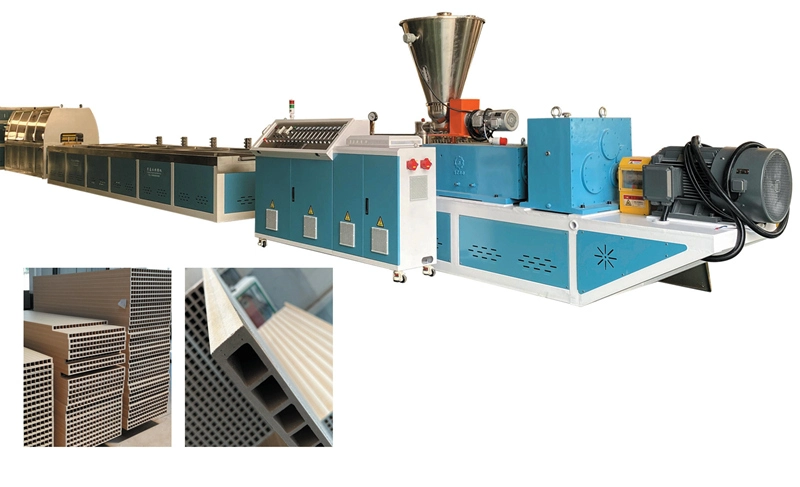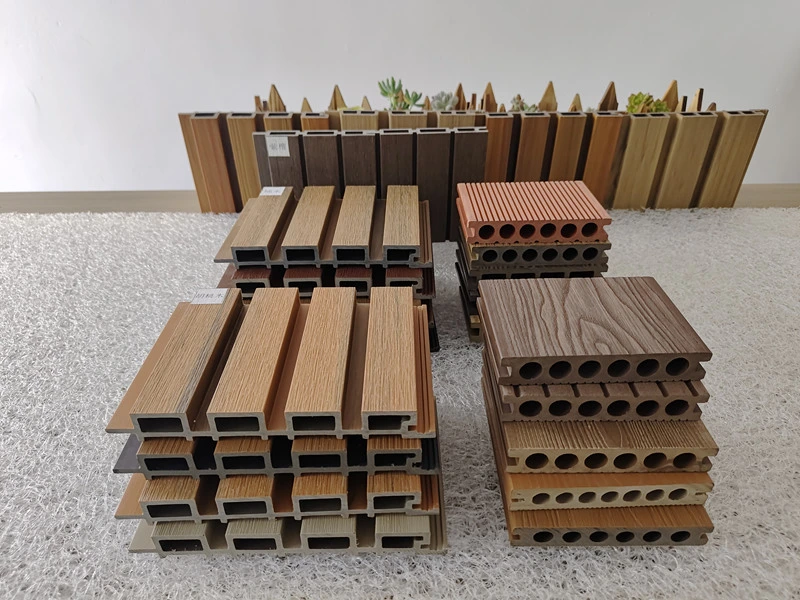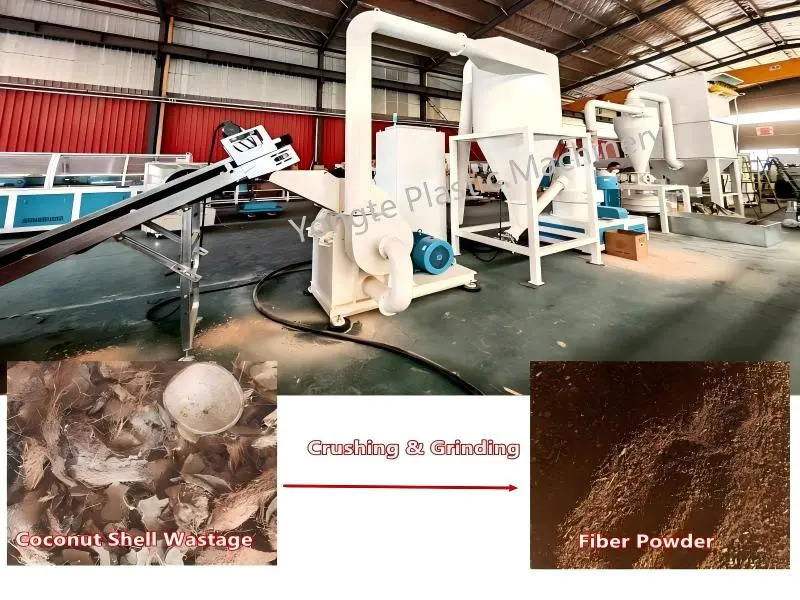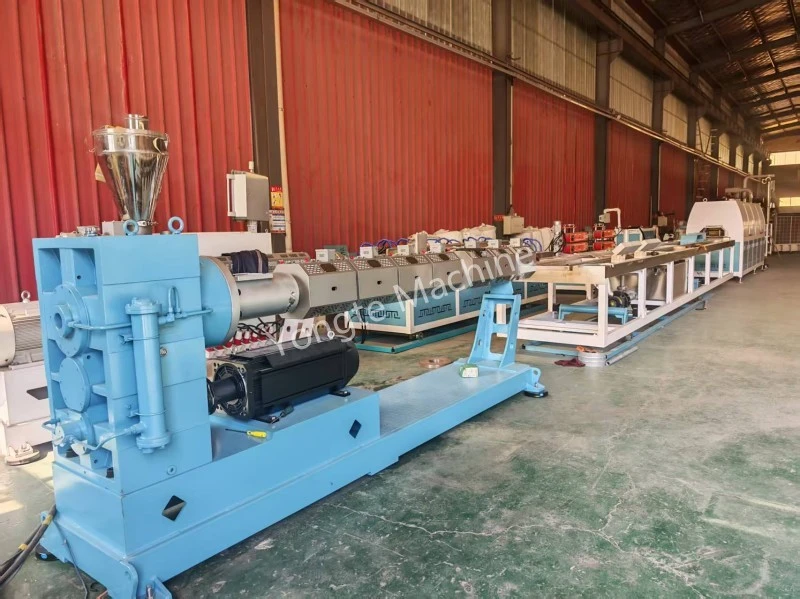
डब्ल्यूपीसी एक्सट्रूज़न मशीन तापमान सेटिंग
पीई लकड़ी-प्लास्टिक मिश्रित (एचडीपीई + लकड़ी पाउडर) के लिए एक्सट्रूज़न तापमान वक्र
लागू परिदृश्य: पीई और लकड़ी पाउडर मिश्रित उत्पादन लाइनें (फ्लैट ट्विन-स्क्रू ग्रेनुलेशन → शंक्वाकार ट्विन-स्क्रू / सिंगल-स्क्रू एक्सट्रूज़न मोल्डिंग); पीई-लकड़ी प्लास्टिक कंपोजिट के लिए, प्राथमिक चिंताएं स्थानीयकृत अति ताप, नमी की मात्रा और लकड़ी के पाउडर का कार्बोनाइजेशन हैं; इसलिए, अधिकतम सामग्री तापमान अधिमानतः 185 डिग्री सेल्सियस से अधिक नहीं होना चाहिए। दो चरण की प्रक्रिया में, समानांतर ट्विन-स्क्रू ग्रेनुलेशन चरण एचडीपीई और लकड़ी के पाउडर से पूरी तरह से मिश्रण, प्लास्टिककरण और एक समान कणिकाओं का निर्माण सुनिश्चित करता है; इसके बाद प्रोफ़ाइल की ढलाई शंक्वाकार ट्विन-स्क्रू या सिंगल-स्क्रू एक्सट्रूडर का उपयोग करके की जाती है। यह खंडित प्रसंस्करण दृष्टिकोण प्रत्येक चरण में स्वतंत्र तापमान नियंत्रण को सक्षम बनाता है, जिससे स्थानीयकृत ओवरहीटिंग का जोखिम कम हो जाता है। पीई-लकड़ी प्लास्टिक कंपोजिट प्रसंस्करण स्थितियों के प्रति अत्यधिक संवेदनशील हैं; बैरल या डाई में अत्यधिक स्थानीय तापमान, कच्चे माल में अवशिष्ट नमी और उच्च तापमान के तहत लकड़ी के पाउडर के कार्बोनाइजेशन पर विशेष ध्यान दिया जाना चाहिए। इस तरह के मुद्दों से उत्पाद की सतह पर जले हुए धब्बे, मलिनकिरण, या यहां तक कि यांत्रिक गुणों में गिरावट हो सकती है। नतीजतन, वास्तविक उत्पादन में, सामग्री के तापमान को सख्ती से नियंत्रित किया जाना चाहिए, अधिकतम तापमान अधिमानतः 185 डिग्री सेल्सियस से अधिक नहीं होना चाहिए।
I. पीई-डब्ल्यूपीसी एक्सट्रूज़न तापमान वक्र (पेलेटाइजिंग चरण + प्रोफ़ाइल बनाने का चरण)
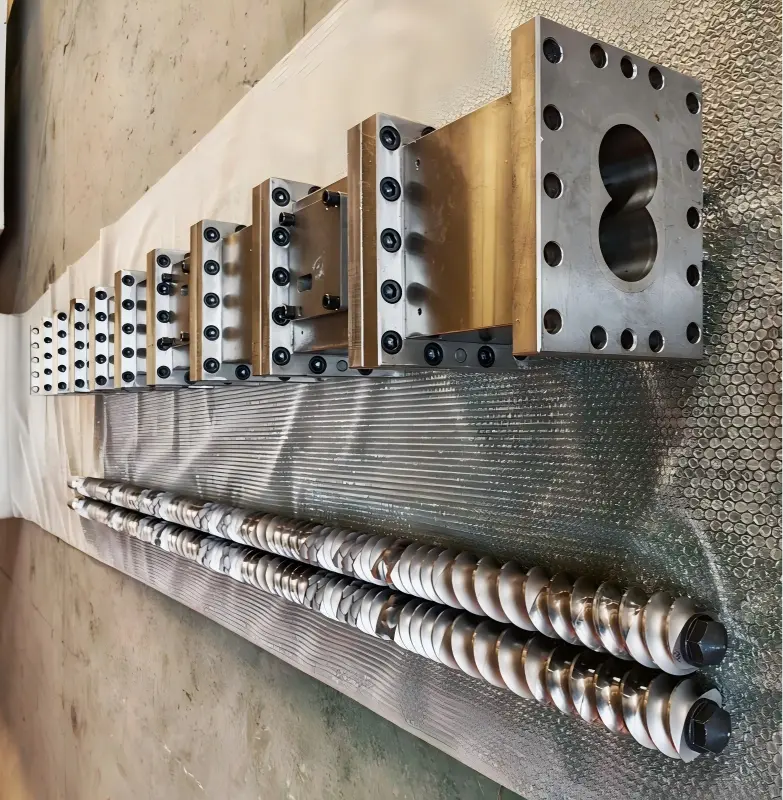
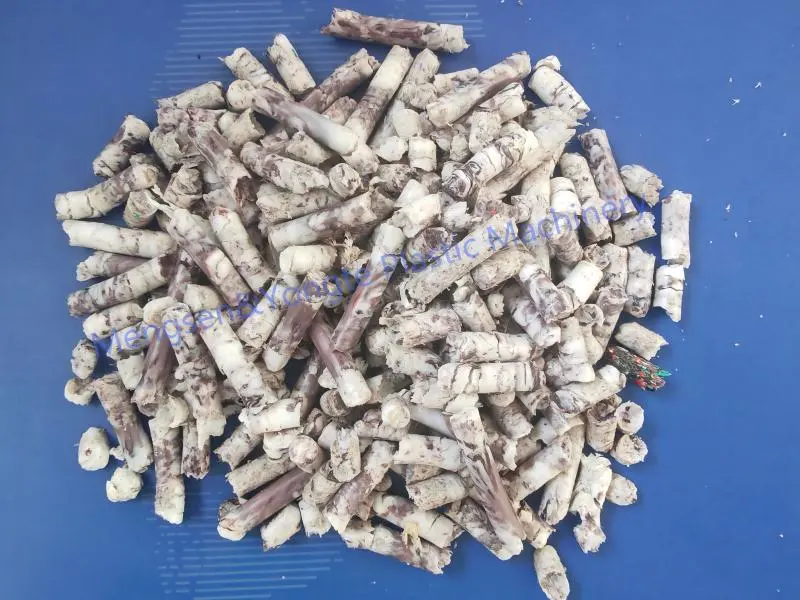
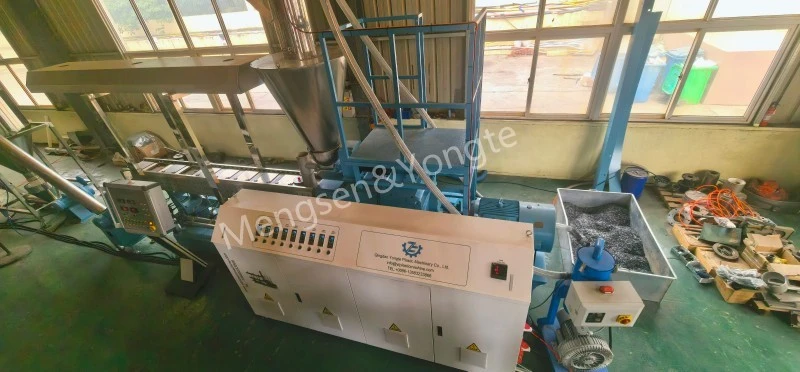
① समानांतर डबल दानेदार बनाना (पीई लकड़ी दानेदार बनाना, समान दिशा समानांतर डबल)
वास्तविक उत्पादन में, तापमान को कच्चे माल के मापदंडों जैसे कि लकड़ी के पाउडर की मात्रा, जाल के आकार और एचडीपीई पिघल प्रवाह सूचकांक के आधार पर ठीक किया जाना चाहिए: लकड़ी के पाउडर के अतिरिक्त अनुपात जितना अधिक होगा, प्रसंस्करण की कठिनाई उतनी ही अधिक होगी, जिससे स्थानीय गर्मी संचय को रोकने के लिए प्लास्टिककरण चरण में तापमान स्थिरता की बारीकी से निगरानी करना आवश्यक हो जाएगा; जब लकड़ी के पाउडर की जाली का आकार महीन होता है, तो विशिष्ट सतह क्षेत्र बढ़ जाता है, जिससे कार्बोनाइजेशन की संभावना अधिक हो जाती है, जिसके लिए समरूपीकरण चरण में तापमान सीमा में उचित कमी की आवश्यकता होती है। इसके अतिरिक्त, फ्लैट डबल ग्रेनुलेशन चरण में जल आपूर्ति नियंत्रण को कच्चे माल के पूर्व-उपचार चरण से लागू किया जाना चाहिए; पौधे में लकड़ी के पाउडर के प्रवेश पर, इसकी नमी की मात्रा का परीक्षण किया जाना चाहिए, और यदि यह 5% से अधिक है, तो सुखाने का उपचार किया जाना चाहिए; अन्यथा, एक्सट्रूडर बैरल में प्रवेश करने वाली नमी उच्च तापमान के तहत भाप के बुलबुले उत्पन्न कर सकती है, जो दानेदार बनाने की एकरूपता से समझौता कर सकती है और बाद के एक्सट्रूज़न मोल्डिंग के दौरान अंतिम एक्सट्रूडेड उत्पादों में आंतरिक छिद्र दोष पैदा कर सकती है।
फीडिंग पोर्ट से हेड तक सिलेंडर की लंबाई, प्रति डिग्री सेल्सियस
|
क्षेत्र |
जोन 1 (अतिरिक्त) |
जोन 2 |
जोन 3 |
जोन 4-6 |
जोन 7-8 |
जोन 9 |
अद्भूत मरा |
|
सेटिंग |
145~155 ℃ |
155~165 ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
मुख्य केन्द्र:
· लकड़ी के पाउडर को समय से पहले नरम होने और स्क्रू रॉड से चिपकने से रोकने के लिए फीडिंग सेक्शन को बहुत ऊंचा न रखें, जिससे ब्रिजिंग या रॉड उलझने का खतरा हो सकता है।
· जोन 3-5 प्राथमिक मिश्रण अनुभाग का गठन करते हैं, जहां तापमान धीरे-धीरे बढ़ता है;
· पिघले कतरनी क्षेत्र में तापमान वृद्धि को कम करने के लिए नोजल हेड को थोड़ा नीचे करें;
· लंबे समय तक पिघलने का तापमान 185 डिग्री सेल्सियस से अधिक नहीं होना चाहिए; अन्यथा, लकड़ी के रेशे तेजी से कार्बोनाइजेशन से गुजरेंगे, जिसके परिणामस्वरूप काले धब्बे और तीखी तंबाकू जैसी गंध दिखाई देगी।
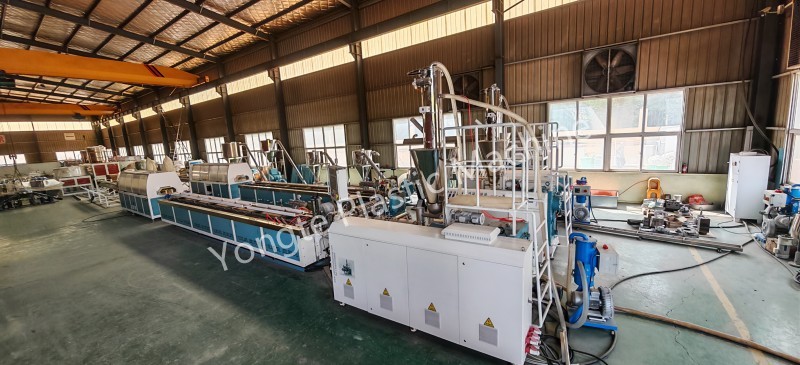
② बनाने की मशीन (शंक्वाकार ट्विन-स्क्रू एसजेएसजेड या सिंगल-स्क्रू, लकड़ी-प्लास्टिक छर्रों का उपयोग करके डेकिंग/प्रोफाइल को बाहर निकालने के लिए)
शंक्वाकार ट्विन स्क्रू एक्सट्रूडर तापमान पैरामीटर तालिका
|
पैरामीटर प्रकार |
लोडिंग अनुभाग (इकाई: डिग्री सेल्सियस) |
संपीड़न सीमा (इकाई: डिग्री सेल्सियस) |
निकास अनुभाग (इकाई: डिग्री सेल्सियस) |
माप सीमा (इकाई: डिग्री सेल्सियस) |
सिर का तापमान (इकाई: डिग्री सेल्सियस) |
मोल्ड तापमान (इकाई: डिग्री सेल्सियस) |
मापा गया पिघला हुआ तापमान (इकाई: डिग्री सेल्सियस) |
|
तापमान सेट करें |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
सिंगल-स्क्रू एक्सट्रूज़न के लिए तापमान पैरामीटर तालिका (सह-एक्सट्रूडेड सतह परत / सरल प्रोफ़ाइल)
|
पैरामीटर श्रेणी |
लोडिंग अनुभाग (इकाई: डिग्री सेल्सियस) |
संपीड़न सीमा (इकाई: डिग्री सेल्सियस) |
माप सीमा (इकाई: डिग्री सेल्सियस) |
सिर का तापमान (इकाई: डिग्री सेल्सियस) |
मोल्ड तापमान (इकाई: डिग्री सेल्सियस) |
|
मूल्य निर्धारित करें |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ तापमान संचालन सिद्धांत
1. तापमान निर्धारित करना पिघले हुए तापमान के वास्तविक तापमान के बराबर नहीं है; पिघले हुए तापमान का वास्तविक माप करने के लिए पिघले हुए जांच का उपयोग करना आवश्यक है। स्क्रू शीयर के कारण उत्पन्न गर्मी के कारण, मापा गया पिघला हुआ तापमान आमतौर पर निर्धारित तापमान से 5-12 डिग्री सेल्सियस अधिक हो जाता है।
2. निकास अनुभाग में तापमान बहुत अधिक सेट नहीं किया जाना चाहिए। इस क्षेत्र में, लकड़ी के पाउडर के भीतर अवशोषित जल वाष्प और कम आणविक भार वाले वाष्पशील पदार्थ बड़ी मात्रा में निकलते हैं; यदि इस क्षेत्र में तापमान अत्यधिक अधिक है, तो गैसें पिघले हुए पदार्थ से लगातार बाहर निकलने में विफल हो सकती हैं, जिससे आसानी से पिघलने पर झाग बन सकता है और लकड़ी के पाउडर की सतह का थर्मल क्षरण हो सकता है, जिसके परिणामस्वरूप कार्बोनाइजेशन हो सकता है।
3. मोल्ड का तापमान मीटरिंग अनुभाग में तापमान से थोड़ा अधिक होना चाहिए ताकि यह सुनिश्चित किया जा सके कि पिघला हुआ पदार्थ मोल्ड गुहा में प्रवेश करने पर पर्याप्त प्रवाह क्षमता बनाए रखता है, जिससे चिकनी भरने और मोल्डिंग की सुविधा मिलती है, और अपर्याप्त प्रवाह क्षमता के कारण उत्पाद की सतह पर गड्ढे के दोषों के गठन को कम किया जाता है; हालाँकि, मोल्ड का तापमान अत्यधिक अधिक नहीं होना चाहिए, क्योंकि अत्यधिक उच्च मोल्ड तापमान पिघली हुई सामग्री की सतह परत की शीतलन दर को कम कर देगा, जिससे मोल्ड की सतह पर सामग्री चिपक जाएगी (मोल्ड चिपक जाएगी), और संभावित रूप से उन क्षेत्रों में सामग्री संचय और झुलसने के निशान हो जाएंगे जहां सामग्री लंबे समय तक रहती है।
सम्बंधित खबर
- रबर सोकर सिंचाई पाइप बनाम पारंपरिक सिंचाई ट्यूब के लाभ
- क्या योंगटे डब्ल्यूपीसी डेकिंग प्लांट के लिए टर्नकी प्रोजेक्ट सेवा की आपूर्ति कर सकता है?
- 200x50 मिमी पुनर्नवीनीकरण ठोस प्लास्टिक लकड़ी मशीन का सफलतापूर्वक परीक्षण किया गया
- सह-एक्सट्रूज़न के साथ योंगटे डब्ल्यूपीसी कॉलम बनाने की मशीन का सफलतापूर्वक परीक्षण किया गया
- लकड़ी-प्लास्टिक मिश्रित (डब्ल्यूपीसी) उत्पादों के उत्पादन के लिए प्लास्टिक फिल्म के अपशिष्ट का उपयोग कैसे किया जा सकता है?
- रबर फोमयुक्त जल-पारगम्य पाइपों के लिए आवेदन
मुझे संदेश दे देना