डब्ल्यूपीसी पैरेलल ट्विन स्क्रू एक्सट्रूडर के फंसे हुए स्क्रू को कैसे ढीला करें?
कपलिंग को मैन्युअल रूप से घुमाकर डब्ल्यूपीसी पैरेलल ट्विन स्क्रू एक्सट्रूडर के फंसे हुए स्क्रू को ढीला करने के विस्तृत चरण और तरीके।
सुरक्षा पूर्व शर्त: पूरी मशीन को बंद और लॉक किया जाना चाहिए; स्क्रू को जबरन चलाने के लिए मुख्य इकाई को अचानक शुरू करना सख्त वर्जित है। पीई लकड़ी-प्लास्टिक सामग्री में लकड़ी का पाउडर होता है; ठंडा होने के बाद, सामग्री पेंच पर उच्च कठोरता और महत्वपूर्ण क्लैंपिंग बल प्रदर्शित करती है। बैरल की कुल लंबाई 3 मीटर है; इसलिए, कॉम्पैक्ट-प्रकार की मशीन बैरल के लिए हीटिंग और इन्सुलेशन का समय आवश्यक से अधिक लंबा होना चाहिए।
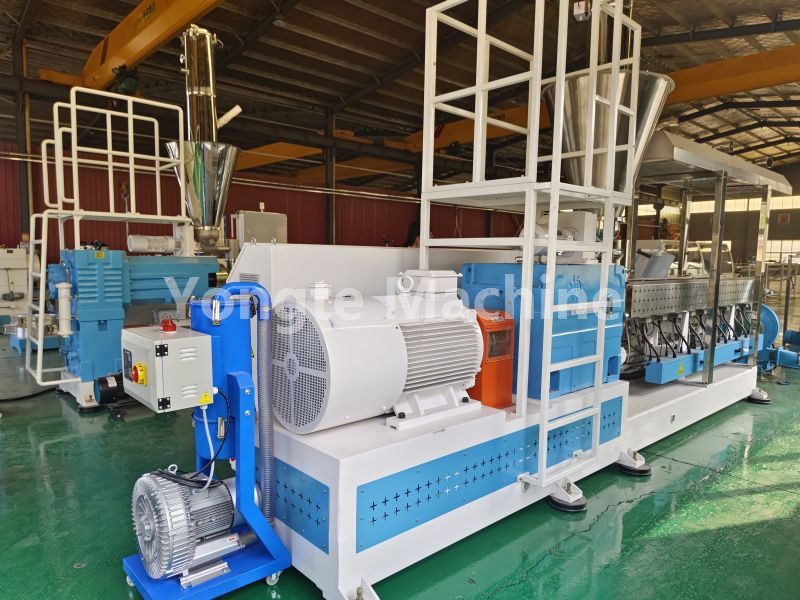
I. अनुशंसित बेकिंग तापमान पैरामीटर (ठंडी सामग्री जाम होने की स्थिति के लिए पसंदीदा)
PEWPC सामान्य ऑपरेटिंग तापमान: 170-190°C; बेकिंग हीटिंग सेटपॉइंट तापमान: 205-215°C
⚠ अधिकतम तापमान लंबे समय तक 220°C से अधिक नहीं होना चाहिए; जब लकड़ी का पाउडर 220 डिग्री सेल्सियस से ऊपर के तापमान के संपर्क में आता है, तो इसमें कोकिंग और कार्बोनाइजेशन की अत्यधिक संभावना होती है, जिससे परिणामी गांठों को निकालना बहुत कठिन हो जाता है।
3-मीटर बैरल ज़ोन-आधारित हीटिंग नियंत्रण (आमतौर पर 5-6 ज़ोन में विभाजित)
जोन 1 (फीडिंग सेक्शन): 210-215 डिग्री सेल्सियस [जाम लगने का उच्च जोखिम वाला क्षेत्र; हीटिंग को प्राथमिकता दें]
जोन 2: 205210°C
जोन 3: 205210°C
ज़ोन 4: 200–205°C
जोन 5 (पिघल परिवहन): 200-205°C - नोजल/फ्लैंज जोन: 200-205°C
केवल पिछले भाग को गर्म न करें! पीई लकड़ी-प्लास्टिक सामग्री की अधिकांश समस्याएं सिलेंडर के पहले 12-मीटर खंड के भीतर होती हैं।
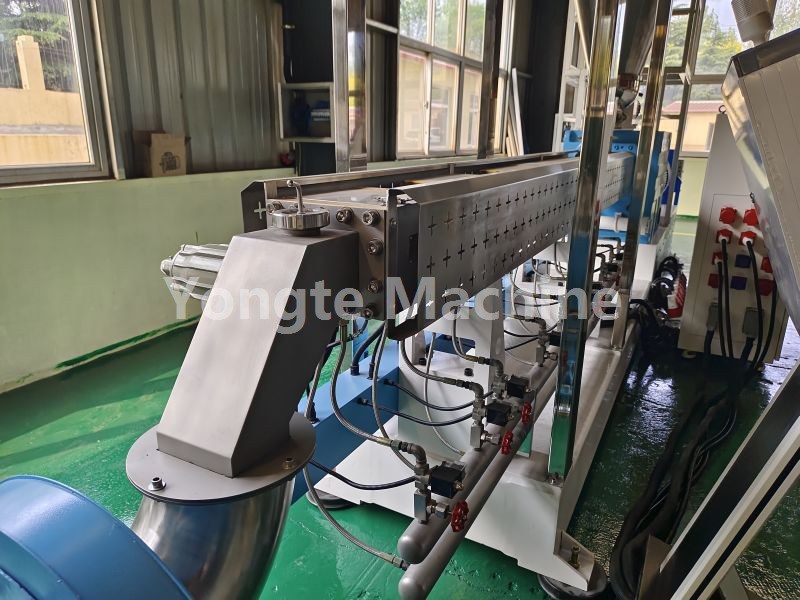
द्वितीय. थर्मल इन्सुलेशन और रोटेशन अनुक्रम (3-मीटर लंबे बेलनाकार जहाजों के लिए विशेष)
1. एक बार जब तापमान निर्धारित मूल्य तक पहुंच जाए, तो आगे बढ़ने से पहले इसे कम से कम 90 मिनट तक बनाए रखें;
2. प्रत्येक 2530 मिनट पर, सिस्टम को पावर-ऑफ़ घटना का अनुभव होगा; स्टीयरिंग व्हील कपलिंग को मैन्युअल रूप से संलग्न करें (आगे/पीछे)।
· थोड़ा आगे-पीछे घूमने की अनुमति दें: आगे गर्म करना बंद करें! तापमान को और न बढ़ाएं; डिस्क और स्क्रू के घुमाव को बार-बार उलटें;
· इसे स्थिर रखें: अगले 60 मिनट तक इन्सुलेशन जारी रखें; कुल बेकिंग का समय 3 घंटे से अधिक नहीं होना चाहिए।
यदि भोजन 3 घंटे से अधिक समय तक पकाने के बाद भी नहीं पकता है, तो इसे लगातार गर्म करने से केवल लकड़ी का पाउडर जलेगा; इस स्थिति में, हीटिंग बंद कर दें और स्क्रू को हटाने के लिए मशीन को अलग करने की तैयारी करें।
टर्निंग तकनीक: ड्रम को एक छोटे कोण पर आगे और पीछे घुमाएँ; एक ही दिशा में बल लगाने से बचें। एक बार जब सामग्री ढीली होने लगे, तो ठीक की गई सामग्री को कुचलने के लिए धीरे-धीरे रोटेशन कोण बढ़ाएं।
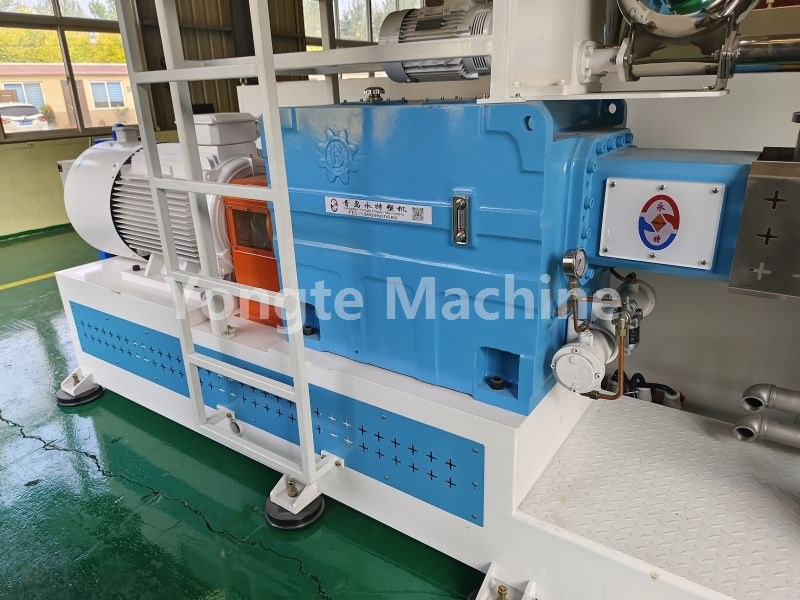
तृतीय. गर्म करने के बाद उपकरण ढीला हो जाता है; पावर-ऑन पर डिवाइस को पुनर्स्थापित करने की प्रक्रिया
1. एक बार जब मोटर बिना किसी प्रतिरोध के सुचारू रूप से घूम जाए, तो कपलिंग कवर स्थापित करें;
2. 35 सेकंड के लिए कम गति वाली नो-लोड पल्स; मुख्य इकाई के नो-लोड करंट का निरीक्षण करें;
3. एक बार जब नो-लोड करंट सामान्य हो जाए, तो पहले शुद्ध पीई सफाई सामग्री डालें; लकड़ी-प्लास्टिक मिश्रित सामग्री को सीधे एक्सट्रूज़न बैरल में न डालें - पहले पुरानी सामग्री को कम गति वाले एक्सट्रूज़न बैरल से हटा दें।
4. एक बार जब डिस्चार्ज स्ट्रीम साफ हो जाए, कठोर गांठों या काले धब्बों से मुक्त हो जाए, तो धीरे-धीरे PEWPC उत्पादन सामग्री को फीड करने के लिए वापस स्विच करें, जबकि घूर्णी गति और फीडिंग दर को उत्तरोत्तर बढ़ाएं।
चतुर्थ. हीटिंग विफलता निराकरण और सफाई प्रक्रिया
1. लगभग 200°C तक गरम करें; नोजल और ट्रांज़िशन फ़्लैंज को हटा दें, फिर सामने के डिस्चार्ज पोर्ट को साफ़ करें;
2. स्क्रू रॉड के साथ ठोस सामग्री को बाहर की ओर धकेलने के लिए बैरल के सामने के छोर पर एक विस्तारित पुशर रॉड का उपयोग करें;
3. यदि उपकरण हिलता नहीं है, तो दो स्क्रू हटा दें और कठोर शीतलन अवशेष (पीई-लकड़ी-प्लास्टिक मिश्रित) के थ्रेडेड खांचे को खंड-दर-खंड साफ करें;
4. दो स्क्रू के बीच मेशिंग क्लीयरेंस का सावधानीपूर्वक निरीक्षण करें और जांचें कि बैरल की भीतरी दीवार पर कोई विदेशी धातु के कण तो नहीं हैं;
यदि कार्ड जामिंग बिंदु लगातार एक ही स्थिति में होता है, तो यह लोहे के बुरादे या अन्य विदेशी वस्तुओं के कारण होने की अत्यधिक संभावना है; इन्हें पहचाना जाना चाहिए, अन्यथा, कार्ड को दोबारा डालने के लिए डिवाइस को तुरंत पुनरारंभ करें।
सम्बंधित खबर
- रबर सोकर सिंचाई पाइप बनाम पारंपरिक सिंचाई ट्यूब के लाभ
- क्या योंगटे डब्ल्यूपीसी डेकिंग प्लांट के लिए टर्नकी प्रोजेक्ट सेवा की आपूर्ति कर सकता है?
- 200x50 मिमी पुनर्नवीनीकरण ठोस प्लास्टिक लकड़ी मशीन का सफलतापूर्वक परीक्षण किया गया
- सह-एक्सट्रूज़न के साथ योंगटे डब्ल्यूपीसी कॉलम बनाने की मशीन का सफलतापूर्वक परीक्षण किया गया
- लकड़ी-प्लास्टिक मिश्रित (डब्ल्यूपीसी) उत्पादों के उत्पादन के लिए प्लास्टिक फिल्म के अपशिष्ट का उपयोग कैसे किया जा सकता है?
- डब्ल्यूपीसी एक्सट्रूज़न मशीन तापमान सेटिंग
मुझे संदेश दे देना