

डब्ल्यूपीसी पेलेटाइजिंग मशीन के लिए डिस्सेम्बली और असेंबली पैरेलल डबल स्क्रू
SH75 समानांतर डबल-स्क्रू डिस्सेम्बली और असेंबली गाइड
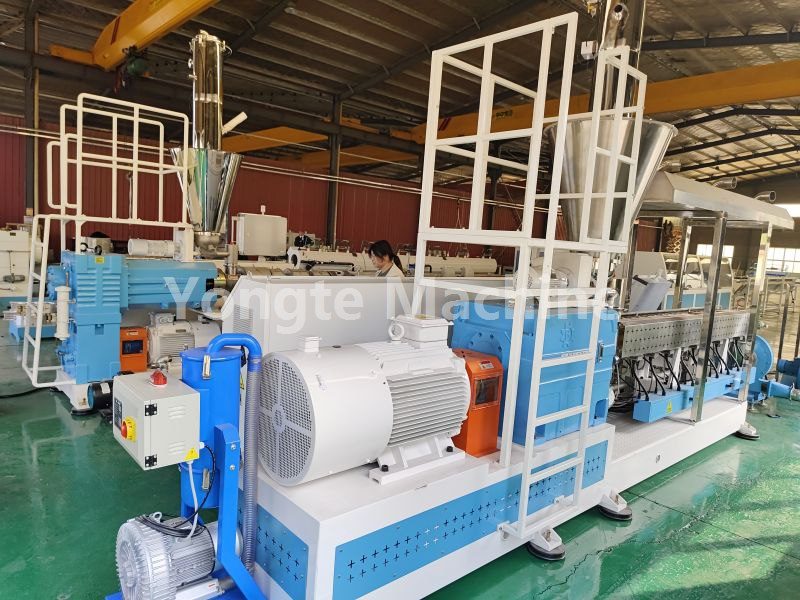
डब्ल्यूपीसी पेलेटाइजिंग मशीन के संचालन के दौरान, यदि स्क्रू और सिलेंडर असेंबली पर टूट-फूट के कारण रखरखाव की आवश्यकता होती है, तो उपयोगकर्ता इन घटकों को अलग और पुन: इकट्ठा करेगा। SH75 मॉड्यूलर फ्लैट ट्विन-स्क्रू मशीन के लिए डिस्सेम्बली और असेंबली प्रक्रियाओं को निर्धारित संचालन प्रक्रियाओं के अनुसार सख्ती से पूरा किया जाना चाहिए; इन परिचालनों में शामिल सभी कर्मियों को पहले से ही परिचालन विनिर्देशों से परिचित होना चाहिए और अनुचित संचालन के परिणामस्वरूप सुरक्षा दुर्घटनाओं या उपकरण क्षति को रोकने के लिए उचित सुरक्षात्मक उपाय करना चाहिए। योंगटे इंजीनियरिंग टीम द्वारा प्रदान की गई फ्लैट ट्विन-स्क्रू मशीन डिस्सेम्बली और असेंबली गाइड पूरी तरह से ऑपरेटरों के लिए एक संदर्भ के रूप में है।
इन पर लागू: योंगटे डब्ल्यूपीसी पेलेटाइजिंग SH75 पैरेलल डबल-स्क्रू एक्सट्रूडर - बिल्डिंग-ब्लॉक-शैली समानांतर डबल-स्क्रू थ्रेडेड घटक (कन्वेइंग ब्लॉक, सानना ब्लॉक, शियरिंग ब्लॉक)। असेंबली के दौरान दो स्क्रू के बीच सही चरण संबंध सुनिश्चित करने के लिए इन घटकों को बाएं और दाएं स्क्रू के साथ जोड़े में संचालित किया जाना चाहिए, जिससे चरण विचलन के कारण घटक हस्तक्षेप या असामान्य उपकरण संचालन को रोका जा सके।
किसी भी ऑपरेशन को शुरू करने से पहले, LOTO (लॉकआउट/टैगआउट) प्रक्रिया का सख्ती से पालन किया जाना चाहिए: सभी बिजली स्रोतों को डिस्कनेक्ट किया जाना चाहिए और यह पुष्टि की जानी चाहिए कि आकस्मिक स्टार्टअप के कारण व्यक्तिगत चोट या उपकरण क्षति को रोकने के लिए उपकरण पूरी तरह से बंद हो गया है।
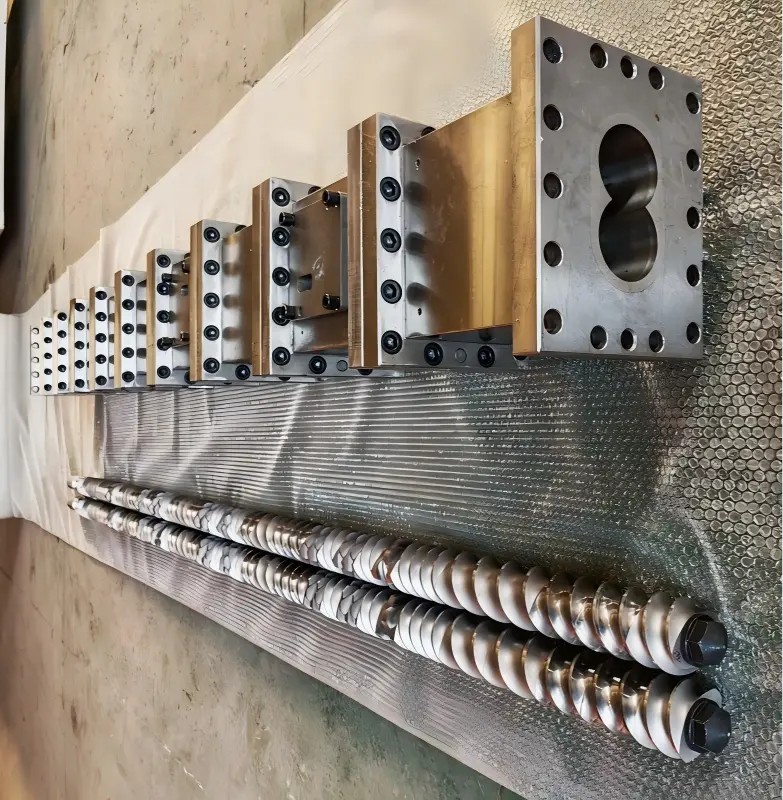
1,तैयारी
1. उपकरण और उपभोग्य वस्तुएं
· विशेष प्रयोजन पेंच निष्कर्षण उपकरण, हाइड्रोलिक खींचने वाला उपकरण/प्रेस, तांबे की छड़, तांबे का फावड़ा, तांबे के तार ब्रश, लकड़ी का हथौड़ा (स्टील के हथौड़े से थ्रेडेड ब्लॉक की कार्य सतह पर सीधा प्रहार करना निषिद्ध है)
· टॉर्क रिंच, हेक्स कुंजी, उच्च तापमान एंटी-स्टिकिंग ग्रीस (मोलिब्डेनम डाइसल्फ़ाइड उच्च तापमान चिकनाई ग्रीस), मार्कर पेन, उच्च तापमान प्रतिरोधी दस्ताने, साफ लकड़ी के ब्लॉक / रबर पैड
· सफाई एजेंट, संपीड़ित हवा, सुरक्षात्मक चश्में
2. शटडाउन प्री-ऑपरेशन (बैरल से स्क्रू निकालने से पहले)
1. मशीन को बंद करने से पहले, सफाई एजेंट का उपयोग करके इसे अच्छी तरह से साफ करें और टैंक से सभी सामग्री निकालने का प्रयास करें।
2. सुरक्षित तापमान तक ठंडा करें; बिजली की आपूर्ति काट दें, चेतावनी संकेत लगाएं और क्षेत्र को लॉक कर दें; हीटिंग, फीडिंग और वैक्यूम सिस्टम बंद कर दें।
3. मशीन हेड डाई, मल्टी-होल प्लेट, हीटिंग कॉइल, थर्मोकपल, वैक्यूम कवर प्लेट और फीडिंग पोर्ट हटा दें।
4. स्क्रू बैरल पर खंडित निकला हुआ किनारा बोल्ट को ढीला करें; संपूर्ण ट्विन-स्क्रू असेंबली निकालने की तैयारी करें।
2, पूर्ण पेंच निकासी (पूर्व-प्रक्रिया)
1. रिडक्शन गियरबॉक्स के आउटपुट-एंड कपलिंग को डिस्कनेक्ट करें; बाएँ और दाएँ स्क्रू के चरण और तख़्ता को चिह्नित करें (गलत स्थापना चरण को क्षतिग्रस्त घटकों से बचाने के लिए यह महत्वपूर्ण है)।
2. ऑपरेटिंग/हाइड्रोलिक स्थिरता: दो स्क्रू की निकासी को क्षैतिज रूप से सिंक्रनाइज़ करें; सुनिश्चित करें कि दोनों पेंच समानांतर जुड़ाव में रहें - उन्हें एक तरफ से जबरदस्ती न खींचें।
3. इसे लकड़ी के गुटके पर रखें; स्क्रू को लटकाकर रखें ताकि वह जमीन के सीधे संपर्क में न आए, जिससे थ्रेड प्रोफाइल को नुकसान हो सकता है।
4. सामग्री को तब साफ करें जब वे अभी भी गर्म हों: कार्बाइड को हटाने के लिए तांबे के फावड़े और तांबे के ब्रश का उपयोग करें; यदि सामग्री थ्रेडेड ब्लॉक और मैंड्रेल के बीच फंस जाती है, तो अलग करने से पहले सामग्री को नरम करने के लिए स्थानीयकृत, समान हीटिंग लागू करें; घटक को तीव्र स्थानीय तापन के अधीन करना सख्त वर्जित है।
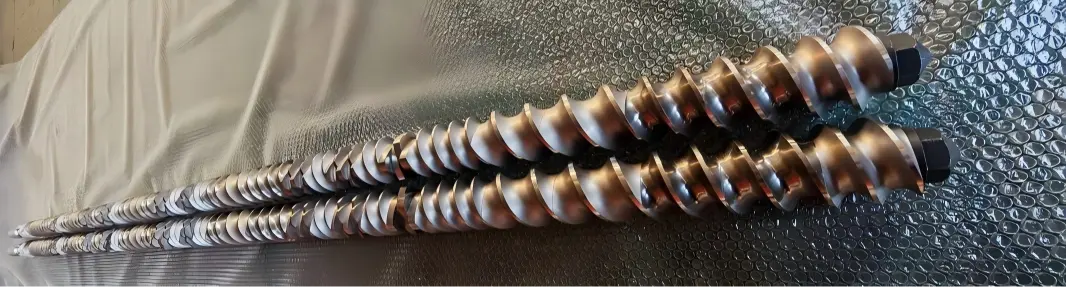
3, थ्रेडेड ब्लॉक (घटक) को अलग करने की प्रक्रिया (मशीन हेड से रिडक्शन गियरबॉक्स अंत की ओर क्रमिक रूप से अलग करना)
अनुक्रम: फ्रंट लॉकिंग नट → रेडियल रिटेनिंग रिंग → थ्रेडेड घटकों का प्रत्येक सेट
1. सामने के लॉकिंग नट को ढीला करें (यह आमतौर पर आंतरिक रूप से पिरोया जाता है - धागे की दिशा को उलटें नहीं); फिर लॉकिंग नट, थ्रस्ट वॉशर और पोजिशनिंग रिंग को हटा दें।
2. थ्रेडेड ब्लॉकों को समूह दर समूह हटाएं, फिर युग्मित ए/बी स्क्रू घटकों को उसी स्थिति से हटा दें; घटकों के प्रत्येक समूह को मार्कर पेन से चिह्नित करें - स्थिति संख्या + साइड (सामने/पीछे) + स्क्रू ओरिएंटेशन (बाएं/दाएं) इंगित करें; असेंबली अनुक्रम आरेख का दस्तावेजीकरण करने के लिए एक तस्वीर लें।
3. मैंड्रेल पर फंसा हुआ थ्रेडेड ब्लॉक: तांबे की छड़ की सहायता से, अक्षीय दबाव के लिए विशेष टूलींग के साथ संयुक्त हाइड्रोलिक प्रेस का उपयोग करें; थ्रेडेड सतह पर किसी कोण पर प्रहार करना या उसे छेड़ना सख्त वर्जित है; ऑक्सीएसिटिलीन टॉर्च का उपयोग करके घटक की कार्यशील सतह को सीधे गर्म करना भी सख्त वर्जित है।
4. पूरी तरह से अलग करने के बाद: कोर पिन स्पलाइन, कोर पिन के बाहरी व्यास और घटक के आंतरिक स्पलाइन ग्रूव को साफ करें; किसी भी संचित कार्बन जमा या कठोर सामग्री को हटा दें; टूट-फूट, दरार या छिलने के लिए तख़्ता का निरीक्षण करें।
5. घटक निरीक्षण: थ्रेड प्रोफाइल और जुड़ाव सतहों पर घिसाव के साथ-साथ गड्ढों या दरारों की जांच करें; अत्यधिक घिसाव वाले घटकों को तुरंत हटा दिया जाएगा; पीसना या मरम्मत करना निषिद्ध है; ऐसे घटकों को मशीन में पुनः लोड नहीं किया जाना चाहिए।
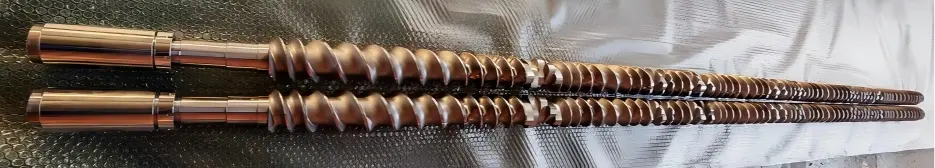
4, थ्रेडेड ब्लॉक असेंबली (गियरबॉक्स सिरे से मशीन हेड सिरे की ओर मूल चित्र या चिह्नों के अनुसार रिवर्स में असेंबल करें)
1. कोर मैंड्रल स्पलाइन और घटक की आंतरिक स्पलाइन को साफ करें; उच्च तापमान वाले एंटी-स्टिकिंग ग्रीस की एक पतली परत लगाएं (उत्पादन के दौरान कार्बोनेटेड सामग्री के निर्माण को रोकने के लिए मोटी परत न लगाएं)।
2. अंकन क्रम के अनुसार थ्रेडेड ब्लॉकों को क्रमिक रूप से फिट करें; उन्हें जोड़े में स्थापित करें, यह सुनिश्चित करते हुए कि ए और बी स्क्रू के जुड़ाव चरण संरेखित हैं; सुनिश्चित करें कि घटक के अंतिम चेहरे बिना किसी अंतराल के एक-दूसरे के खिलाफ कसकर दबे हुए हैं, और स्प्लाइन पूरी तरह से अपनी जगह पर बैठा है।
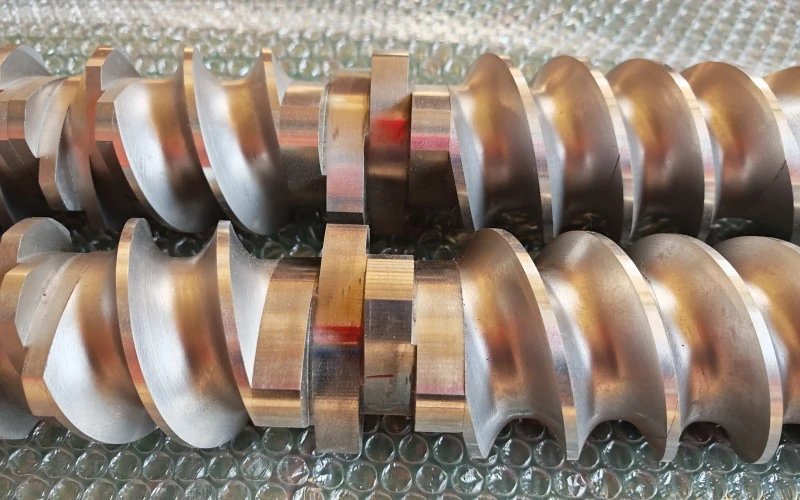
संवहन ब्लॉक, सानना ब्लॉक और कतरनी ब्लॉक का एक निर्दिष्ट अभिविन्यास होता है और इन्हें विपरीत दिशा में स्थापित नहीं किया जाना चाहिए; सानना ब्लॉक के रोटेशन की दिशा और कोण को प्रक्रिया चित्र का सख्ती से पालन करना चाहिए।
स्थापित किए गए प्रत्येक सेट के लिए, बिना जाम या स्क्रैपिंग के सुचारू जुड़ाव सुनिश्चित करने के लिए दो स्क्रू को मैन्युअल रूप से घुमाएं।
3. पोजिशनिंग रिंग और थ्रस्ट वॉशर को क्रम से स्थापित करें, फिर फ्रंट-एंड लॉकिंग नट को कस लें।
4. लॉकिंग नट को निर्दिष्ट टॉर्क (75 एनएम; आम तौर पर निर्माता के अनुशंसित टॉर्क को देखें; 2-3 अलग-अलग चरणों में विकर्ण पूर्व-कसने को लागू करें - इसे एक ही बार में कसने न दें) तक कसें।
5. असेंबली पूरी होने के बाद, दो स्क्रू को मैन्युअल रूप से समायोजित करें: बिना किसी जाम या असामान्य खटखटाने की आवाज़ के सुचारू, निरंतर घुमाव सुनिश्चित करें; दो स्क्रू के बीच कोई धातु घर्षण नहीं होना चाहिए।
6. सत्यापन: घटक अनुक्रम, अभिविन्यास और मात्रा को सत्यापित करने के लिए मूल असेंबली फ़ोटो से तुलना करें।
5, बैरल का स्क्रू पुनः संयोजन
1. बैरल के अंदरूनी हिस्से को अच्छी तरह साफ करें; सुनिश्चित करें कि झाड़ी कार्बोनाइज्ड सामग्री से मुक्त है और पहनने के लिए झाड़ी का निरीक्षण करें।
2. दो पेंच स्थिर चरण के साथ जालीदार रहते हैं; जब बैरल को क्षैतिज रूप से सिंक्रनाइज़ रूप से अंदर धकेला जाता है, तो प्रतिरोध का तुरंत पता चल जाता है और मशीन को अत्यधिक बल के तहत संचालित नहीं किया जाना चाहिए।
3. रियर कपलिंग को माउंट करें, इसे पहले से चिह्नित स्पलाइन चरण के साथ संरेखित करें, और कनेक्टिंग स्लीव और पोजिशनिंग पिन को सुरक्षित करें।
4. प्रत्येक अनुभाग के लिए बैरल फ्लैंज को पुनः स्थापित करें और फ्लैंज बोल्ट को विकर्ण चरणों में कस लें।
5. रेस्टोरेशन हीटिंग कॉइल, थर्मोकपल, वैक्यूम पोर्ट, फीडिंग सेक्शन, मशीन हेड डाई
6, टेस्ट रन निरीक्षण
1. सभी वायरिंग कनेक्शन को पुनर्स्थापित करें, LOTO को अलग करें, कुछ मोड़ों के लिए शाफ्ट को कम गति पर मैन्युअल रूप से घुमाएं, और पुष्टि करें कि कोई असामान्य घर्षण शोर नहीं है।
2. नो-लोड, लो-स्पीड जॉगिंग टेस्ट करें, करंट और कंपन की निगरानी करें; यदि कोई असामान्यता नहीं पाई जाती है, तो तापमान बढ़ाएँ; तापमान बढ़ने के बाद, पुन: निरीक्षण के लिए एक और टर्नटेबल परीक्षण करें (क्योंकि थर्मल विस्तार के कारण उपकरण जाम हो सकते हैं)।
3. कम गति वाली फीडिंग के साथ परीक्षण उत्पादन का संचालन करें; टॉर्क और दबाव में उतार-चढ़ाव की निगरानी करें; कोई असामान्यता न होने की पुष्टि करें.
7. मुख्य जोखिम और अंतर्विरोध (75 दोहरी उच्च-आवृत्ति दोष बिंदु)
1. ❌ थ्रेडेड ब्लॉक की कार्य सतह पर स्टील के हथौड़े से प्रहार करना निषिद्ध है; ऐसा करने से किनारा छिल सकता है या मिश्र धातु की परत नष्ट हो सकती है, जिसके परिणामस्वरूप तत्काल स्क्रैपिंग हो सकती है।
2. ❌ गलत चरण स्थापना के कारण मजबूर मोटर रोटेशन होता है: सीधे क्लैंपिंग ब्लॉक को अलग करना या बैरल बुशिंग को खरोंचना।
3. ❌ यदि असेंबली से पहले थ्रेडेड ब्लॉक की अंतिम सतह पर कार्बन जमा या लोहे का बुरादा मौजूद है → इससे सतह को नुकसान हो सकता है या घटक बंध सकता है, जिससे अगले डिससेम्बली चक्र के दौरान घटक को हटाना असंभव हो जाएगा।
4. ❌ अत्यधिक या अपर्याप्त लॉकिंग नट टॉर्क: अपर्याप्त टॉर्क के कारण घटक हिल सकते हैं या टूट सकते हैं; अत्यधिक टॉर्क के कारण अगली जुदा करने की प्रक्रिया के दौरान नट फंस सकता है।
5. ❌ स्क्रू को एकतरफा हटाने से दो स्क्रू और घटकों के टकराव के बीच गलत संरेखण होता है।
6. ✅ डिस्सेम्बली के दौरान तस्वीरें लें और घटकों को चिह्नित करें - यह कई इंटरलॉकिंग ब्लॉकों से युक्त असेंबली के लिए विशेष रूप से महत्वपूर्ण है, क्योंकि केवल मेमोरी के आधार पर अनुक्रम या कोण को गलत तरीके से संरेखित करना बहुत आसान है।
सम्बंधित खबर
- दरवाज़े के फ़्रेम के एक सेट के लिए कितने सांचों की आवश्यकता होती है?
- पुनर्चक्रित प्लास्टिक एक्सट्रूज़न के लिए एकीकृत एंटी-ब्रिजिंग फीडिंग सिस्टम
- योंगटे रबर फोम माइक्रोपोरस सीपेज पाइप उत्पादन लाइन भारतीय ग्राहकों के लिए सफलतापूर्वक चालू की गई
- रबर सोकर सिंचाई पाइप बनाम पारंपरिक सिंचाई ट्यूब के लाभ
- क्या योंगटे डब्ल्यूपीसी डेकिंग प्लांट के लिए टर्नकी प्रोजेक्ट सेवा की आपूर्ति कर सकता है?
- 200x50 मिमी पुनर्नवीनीकरण ठोस प्लास्टिक लकड़ी मशीन का सफलतापूर्वक परीक्षण किया गया
मुझे संदेश दे देना
नये उत्पाद



समाचार अनुशंसाएँ


