डब्ल्यूपीसी ग्रेनुलेटर एक्सट्रूडर के संचालन के दौरान स्क्रू के अचानक फ्रैक्चर के कारण
डब्ल्यूपीसी ग्रेनुलेटर एक्सट्रूडर के संचालन के दौरान स्क्रू के अचानक फ्रैक्चर के कारण
समानांतर ट्विन-स्क्रू थ्रेडेड ब्लॉक (संपीड़न ब्लॉक/परिवहन ब्लॉक) के संचालन के दौरान अचानक फ्रैक्चर के कारण
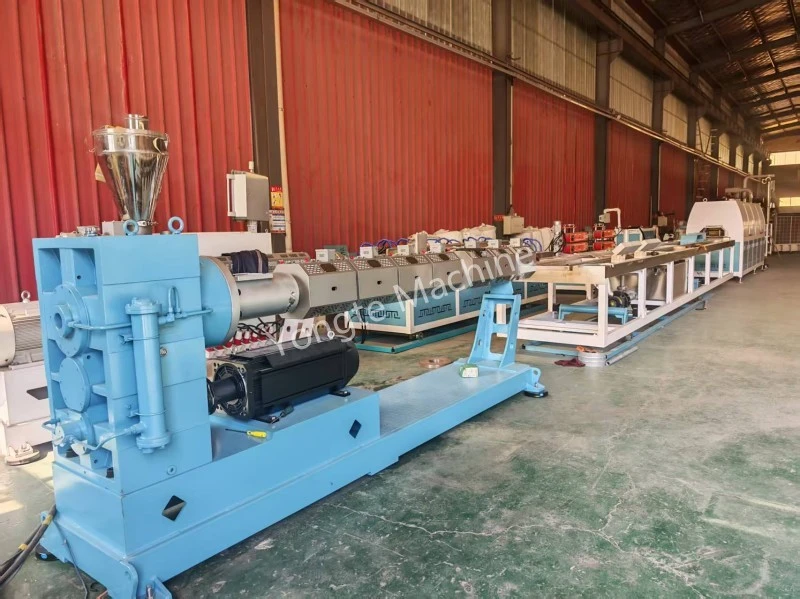
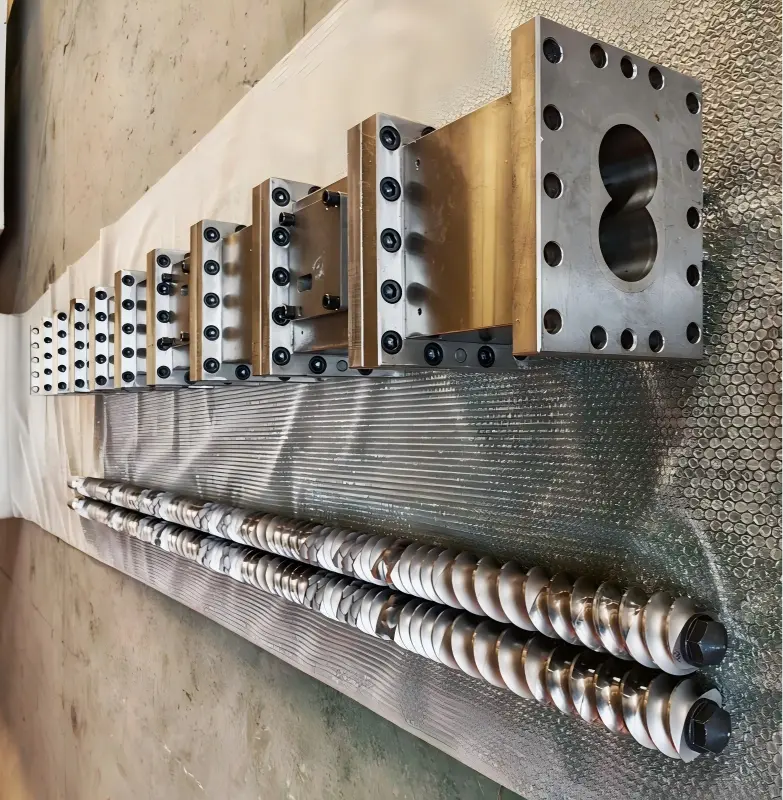
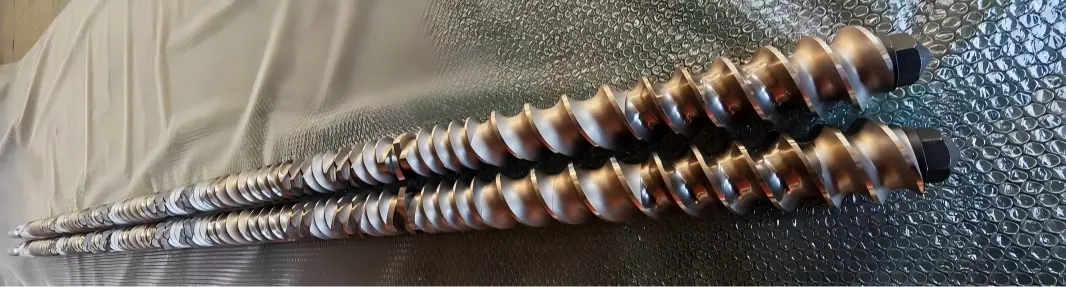
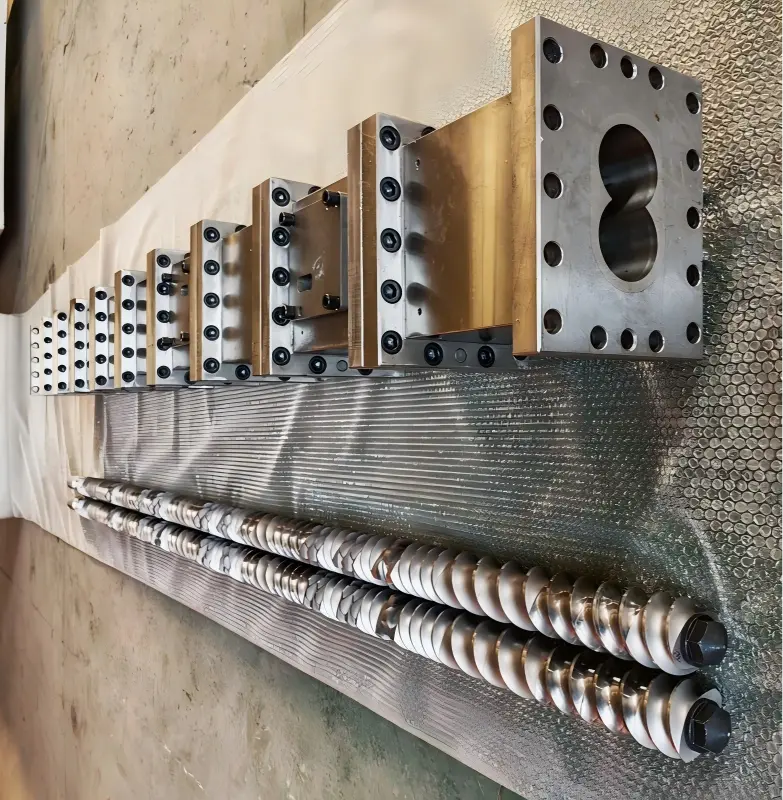
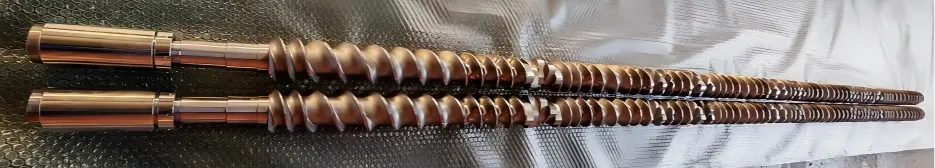
योंगटे डब्ल्यूपीसी ग्रैनुलेशन एक्सट्रूडर एक समानांतर ट्विन-स्क्रू एक्सट्रूडर से सुसज्जित है, जिसमें स्क्रू में एक केंद्रीय शाफ्ट और मॉड्यूलर थ्रेडेड ब्लॉक होते हैं। चयनित थ्रेडेड ब्लॉक सामग्री WR4 या WR7 हैं, जो उत्कृष्ट घिसाव और संक्षारण प्रतिरोध प्रदान करती हैं; तदनुसार, स्क्रू इन परिचालन स्थितियों के तहत उत्कृष्ट स्थायित्व प्रदर्शित करते हैं। हालांकि, उत्पादन के दौरान, थ्रेडेड ब्लॉक लगातार संयुक्त कतरनी, संपीड़न और घर्षण तनाव के अधीन होते हैं। यदि इन प्रक्रियाओं में कोई असामान्यता होती है, तो यह थ्रेडेड ब्लॉकों में अचानक फ्रैक्चर विफलता को प्रेरित कर सकता है, जिससे सीधे उत्पादन लाइन बंद हो सकती है और परिणामस्वरूप उद्यम के लिए काफी डाउनटाइम नुकसान और रखरखाव लागत हो सकती है। निम्नलिखित अनुभाग समानांतर ट्विन-स्क्रू एक्सट्रूडर के थ्रेडेड ब्लॉकों में अचानक फ्रैक्चर विफलताओं के संभावित कारणों का व्यवस्थित रूप से विश्लेषण करते हैं।
डब्ल्यूपीसी ग्रेनुलेटर एक्सट्रूडर समानांतर डबल-स्क्रू थ्रेडेड घटकों का फ्रैक्चर एक भंगुर फ्रैक्चर मोड का प्रतिनिधित्व करता है; यह शायद ही कभी तात्कालिक अधिभार जैसे किसी एक कारक के कारण होता है, बल्कि यह भौतिक दोषों, तनाव एकाग्रता और परिचालन आघात भार के संयुक्त प्रभावों के परिणामस्वरूप होता है। इन कारणों को चार प्रमुख श्रेणियों में वर्गीकृत किया जा सकता है: स्वयं सामग्री, मशीनिंग और असेंबली प्रक्रियाएं, विनिर्माण और संचालन की स्थिति, और उपकरण की खराबी।
अंतर: फ्रैक्चर में आम तौर पर भंगुर फ्रैक्चर सतह वाले खंडित टुकड़े शामिल होते हैं और कोई महत्वपूर्ण प्लास्टिक विरूपण नहीं होता है; घिसाव धीरे-धीरे पतले होने के रूप में प्रकट होता है; मरोड़ वाली विफलता आमतौर पर स्क्रू के लिए स्वीकार्य टॉर्क सीमा से अधिक होने के कारण होती है।
1、सामग्री और ताप उपचार दोष
1. ताप उपचार विफल रहा
नाइट्राइड परत बहुत मोटी है, जिसके परिणामस्वरूप उच्च भंगुरता होती है; आधार सामग्री में पर्याप्त तड़के का अभाव है, जिससे अवशिष्ट आंतरिक तनाव रह जाता है; परिचालन ताप के संपर्क में आने पर, ये तनाव मुक्त हो जाते हैं, जिससे सीधे फ्रैक्चर हो जाता है;
दरार शमन: रिक्त शमन प्रक्रिया के दौरान सूक्ष्म दरारें उत्पन्न हुईं; फ़ैक्टरी निरीक्षण के दौरान इन दरारों का पता नहीं चला, लेकिन ऑपरेशन के दौरान ये फैल गईं, जिससे तत्काल फ्रैक्चर हो गया।
2. कच्चे माल का समावेश, सरंध्रता, या गुहाएँ: जाली या ढले भागों में आंतरिक समावेशन या सिकुड़न गुहाएँ अंतर्निहित दोष का गठन करती हैं। सामान्य परिचालन स्थितियों के तहत, तनाव इन दोष स्थलों पर केंद्रित होता है; किसी भी उतार-चढ़ाव के कारण ये दोष तुरंत टूट सकते हैं।
3. गलत सामग्री चयन: एक उच्च-भराव (फाइबरग्लास, कैल्शियम कार्बोनेट, कार्बन ब्लैक) फॉर्मूलेशन का गलती से साधारण नाइट्राइड स्टील के साथ उपयोग किया गया था; मोलिब्डेनम के बिना हॉट-वर्क स्टील पर एक उच्च संक्षारण प्रतिरोध फॉर्मूलेशन लागू किया गया था, जिसके परिणामस्वरूप सब्सट्रेट का क्षरण हुआ और सूक्ष्म दरारें बन गईं।
योंगटे डब्ल्यूपीसी ग्रैनुलेशन एक्सट्रूडर उच्च गुणवत्ता वाले स्क्रू और बैरल से सुसज्जित है, इसलिए यह सामग्री और गर्मी उपचार दोषों के कारण नुकसान नहीं पहुंचाएगा। हमारी स्क्रू सामग्री WR4 है, WR4 एक उच्च प्रदर्शन वाली पहनने के लिए प्रतिरोधी मिश्र धातु सामग्री है, जिसका उपयोग मुख्य रूप से औद्योगिक उपकरणों के प्रमुख घटकों के निर्माण में किया जाता है, विशेष रूप से ट्विन-स्क्रू एक्सट्रूडर, मिश्रण घटकों और अन्य क्षेत्रों में। इसके अलावा, WR4 सतह नाइट्राइडिंग या टंगस्टन कार्बाइड छिड़काव प्रक्रिया के माध्यम से सतह के गुणों को और मजबूत कर सकता है, जिससे HV1200 ~ 1500 तक की कठोरता के साथ 0.1 ~ 0.3 मिमी मोटाई की एक पहनने-प्रतिरोधी परत बन सकती है, जो उच्च कठोरता वाले भराव (जैसे क्वार्ट्ज पाउडर और धातु पाउडर) वाले कच्चे माल के प्रसंस्करण के लिए उपयुक्त है।
2、मैकेनिकल असेंबली और संरचनात्मक तनाव विश्लेषण
1. अत्यधिक अक्षीय प्रीलोड: थ्रेडेड ब्लॉक को लॉकिंग नट द्वारा सुरक्षित किया जाता है; यदि प्रीलोड बहुत अधिक सेट है, तो थ्रेडेड ब्लॉक निरंतर उच्च स्थैतिक दबाव के अधीन है; गर्म करने पर, थर्मल विस्तार प्रभाव इस स्थिति पर आरोपित हो जाता है, जिससे आंतरिक संपीड़न तनाव सामग्री की फ्रैक्चर सीमा से अधिक हो जाता है।
जुड़वां स्क्रू के बीच अक्षीय निकासी महत्वपूर्ण है: यदि निकासी बहुत छोटी है, तो गर्मी के कारण स्क्रू का विस्तार होगा, जिससे थ्रेडेड ब्लॉक के अंतिम चेहरे संपीड़ित और फ्रैक्चर हो जाएंगे।
2. कीवे/इनर होल स्ट्रेस कंसंट्रेशन: इनर होल कीवे के नुकीले कोने या अत्यधिक छोटे फ़िललेट्स स्ट्रेस कंसंट्रेशन पॉइंट बनाते हैं; अत्यधिक टाइट कुंजी फिट की-वे नॉच पर सूक्ष्म दरारें पैदा कर सकता है, जो फिर फैलती रहती हैं।
3. थ्रेडेड मेटिंग सतह असमान है या इसमें विदेशी वस्तुएं हैं; अंतिम सतह पर गड़गड़ाहट, लोहे के चिप्स या सामग्री का मलबा हो सकता है; असेंबली के बाद, अंतिम सतह पर स्थानीय बिंदु संपर्क होता है, जिसके परिणामस्वरूप ऑपरेशन के दौरान स्थानीयकृत उच्च दबाव होता है, जिससे संपर्क बिंदुओं पर दरारें पड़ सकती हैं।
4. खराब स्क्रू संरेखण (दो स्क्रू के बीच गैर-गोलाकारता); कपलिंग या बेयरिंग हाउसिंग पर घिसाव; दो समानांतर स्क्रू के बीच अत्यधिक समाक्षीय विचलन; थ्रेडेड ब्लॉक समय-समय पर बारी-बारी से झुकने वाले तनाव के अधीन होते हैं, जिससे थकान फ्रैक्चर हो जाता है।
3、प्रक्रिया परिचालन स्थिति प्रभाव (तात्कालिक लोड ट्रिगरिंग फ्रैक्चर)
1. कोल्ड-स्टार्ट / सामग्री रुकावट-प्रेरित हार्ड-स्टार्ट: जैसे ही बैरल के अंदर की सामग्री ठंडी और ठोस हो जाती है, स्क्रू को जबरन चालू किया जाता है, जिसके परिणामस्वरूप तात्कालिक टॉर्क उत्पन्न होता है जो रेटेड टॉर्क से कहीं अधिक होता है; यह एक ज़बरदस्त प्रभाव भार उत्पन्न करता है जो सीधे स्क्रू ब्लॉक को फ्रैक्चर कर देता है - साइट पर आने वाली सबसे आम दुर्घटना परिदृश्य।
2. बैरल में प्रवेश करने वाली विदेशी वस्तुएं (उदाहरण के लिए, कठोर धातु की वस्तुएं); नट, गैस्केट, स्क्रू शेविंग्स, या धातु के उपकरण हॉपर में गिरते हैं और थ्रेडेड ब्लॉक और बैरल के बीच फंस जाते हैं, जिससे एक क्षणिक संपीड़न प्रभाव उत्पन्न होता है।
3. स्थानीय अति ताप और थर्मल तनाव में अचानक परिवर्तन: स्थानीय तापमान तेजी से बढ़ता है और फिर तेजी से गिरता है; यह वैकल्पिक थर्मल साइकलिंग थर्मल शॉक दरारें उत्पन्न करती है; विशेष रूप से नाइट्राइड घटकों के लिए, उनका थर्मल शॉक प्रतिरोध खराब है।
4. अत्यधिक सामग्री भरने या अचानक दबाव में बदलाव, फ़ीड दर में तेज वृद्धि, या अवरुद्ध निकास पोर्ट के कारण सिर का दबाव तुरंत बढ़ सकता है, जिससे थ्रेडेड ब्लॉक महत्वपूर्ण परिधि और अक्षीय बलों के अधीन हो सकता है।
4、थकान क्षति संचय (पहले से मौजूद छिपी हुई दरारें, अचानक शुरुआत)
थ्रेडेड घटक एक विस्तारित अवधि में वैकल्पिक टॉर्क और वैकल्पिक तनाव के अधीन होता है, जिससे इसकी सतह पर माइक्रोक्रैक धीरे-धीरे फैलते हैं; ये क्षतियाँ नग्न आँखों से दिखाई नहीं देतीं। हालाँकि, जब दरारें गंभीर आकार तक पहुँच जाती हैं, तो वे बिना किसी पूर्व चेतावनी के अचानक फैल जाती हैं, जिससे "अचानक विफल होने" का आभास होता है।
तेज़ ऑन-साइट निरीक्षण विधि (फ्रैक्चर सतह का दृश्य निरीक्षण)
· फ्रैक्चर की सतह पुरानी दरारें और एक खोल जैसा पैटर्न प्रदर्शित करती है: थकान फ्रैक्चर (दीर्घकालिक वैकल्पिक तनाव के परिणामस्वरूप, तात्कालिक प्रभाव से नहीं)।
· भंगुर दानों के साथ सपाट और चमकीले क्रॉस-सेक्शन: गर्मी उपचार से प्रेरित भंगुरता / नाइट्राइड परत में दरार
· फ्रैक्चर की सतह संपीड़ित विरूपण और धातु खरोंच प्रदर्शित करती है; विदेशी वस्तु के टकराव से प्रेरित फ्रैक्चर।
· फ्रैक्चर आंतरिक छेद कीवे स्थान पर उत्पन्न होता है: कीवे तनाव एकाग्रता
संबंधित निवारक उपाय
1. सामग्री खरीद निरीक्षण: फोर्जिंग पर गैर-विनाशकारी परीक्षण और कठोरता परीक्षण करना; सामग्री योग्यता रिपोर्ट सत्यापित करें; भंगुर नाइट्राइड परतों के गठन को रोकने के लिए नाइट्राइड घटकों के लिए नाइट्राइड परत की गहराई को नियंत्रित करें।
2. असेंबली: अक्षीय प्रीलोड को सख्ती से नियंत्रित करें और स्क्रू की समाक्षीयता को सत्यापित करें; अंतिम सतह को अच्छी तरह से साफ करें और चरण के किनारों को गोल करें।
3. संचालन प्रक्रिया: चिलर को जबरन चालू न करें; सुनिश्चित करें कि ड्राइव को संचालित करने से पहले अवरुद्ध सामग्री को पिघलाने के लिए पर्याप्त रूप से गर्म किया गया है; लोहे को हटाने के लिए हॉपर चुंबक स्थापित करें।
4. दैनिक निरीक्षण: मुख्य इकाई के टॉर्क और सिर के दबाव में उतार-चढ़ाव की निगरानी करें; अक्षीय विस्थापन को रोकने के लिए थ्रस्ट बियरिंग्स का नियमित निरीक्षण करें।
सम्बंधित खबर
- दरवाज़े के फ़्रेम के एक सेट के लिए कितने सांचों की आवश्यकता होती है?
- पुनर्चक्रित प्लास्टिक एक्सट्रूज़न के लिए एकीकृत एंटी-ब्रिजिंग फीडिंग सिस्टम
- योंगटे रबर फोम माइक्रोपोरस सीपेज पाइप उत्पादन लाइन भारतीय ग्राहकों के लिए सफलतापूर्वक चालू की गई
- रबर सोकर सिंचाई पाइप बनाम पारंपरिक सिंचाई ट्यूब के लाभ
- क्या योंगटे डब्ल्यूपीसी डेकिंग प्लांट के लिए टर्नकी प्रोजेक्ट सेवा की आपूर्ति कर सकता है?
- 200x50 मिमी पुनर्नवीनीकरण ठोस प्लास्टिक लकड़ी मशीन का सफलतापूर्वक परीक्षण किया गया
मुझे संदेश दे देना


समाचार अनुशंसाएँ