पीई पाइप एक्सट्रूज़न लाइन में वैक्यूम टैंक और स्प्रे टैंक दोनों क्यों आवश्यक हैं?
पीई पाइप एक्सट्रूज़न लाइन में, वैक्यूम वॉटर टैंक और स्प्रे वॉटर टैंक दोनों क्यों आवश्यक हैं?
पीई पाइप एक्सट्रूज़न लाइन: वैक्यूम वॉटर टैंक और स्प्रे वॉटर टैंक की भूमिकाएँ
जब पीई पाइपों को डाई से बाहर निकाला जाता है, तो वे उच्च तापमान वाली पिघली हुई और नरम अवस्था में मौजूद होते हैं, जिसमें एक निश्चित बाहरी व्यास और गोलाकारता का अभाव होता है; इसलिए, पाइपों को ढहने, विकृत होने या निर्दिष्ट आयामी सहनशीलता से विचलित होने से रोकने के लिए तेजी से आकार देना और ठंडा करना आवश्यक है। वैक्यूम वॉटर टैंक व्यास सेटिंग और आकार देने का कार्य करता है, जबकि स्प्रे वॉटर टैंक शीतलन प्रक्रिया जारी रखता है; दोनों प्रणालियाँ अलग-अलग कार्यात्मक भूमिकाएँ निभाती हैं।

1. वैक्यूम वॉटर टैंक (वैक्यूम स्थिर-व्यास टैंक, कोर आकार देने वाला अनुभाग)
कार्य: लचीले पीई पाइप को "चूसने" के लिए, इसके बाहरी व्यास और गोलाकारता को ठीक करें, और साथ ही प्रारंभिक शीतलन करें। सिद्धांत: पानी की टंकी पानी से भर जाती है, और टैंक के अंदर एक वैक्यूम बन जाता है, जिसके परिणामस्वरूप टैंक के भीतर नकारात्मक दबाव पैदा होता है; फिर पाइप की बाहरी दीवार को वायुमंडलीय दबाव द्वारा व्यास-फिटिंग आस्तीन की भीतरी दीवार के खिलाफ कसकर दबाया जाता है, जो पिघले हुए पीई पाइप को उसके मानक बाहरी व्यास तक जबरन फैलाता है, जिससे यह सुनिश्चित होता है कि पाइप बिना चपटे हुए अपनी गोलाकारता बनाए रखता है।
· डाई हेड छोड़ने के तुरंत बाद, पाइप सामग्री उच्च तापमान पर होती है और नरम रहती है; इस स्तर पर, किसी को अचानक, बड़ी मात्रा में ठंडा पानी डालने से बचना चाहिए, क्योंकि इससे सतह तेजी से ठंडी हो जाएगी जबकि आंतरिक भाग पिघला हुआ रहेगा, जिससे संभावित रूप से उच्च आंतरिक तनाव, पाइप की दीवार में दरारें और विरूपण हो सकता है।
· निर्वात कक्ष में पानी का तापमान आमतौर पर 30-50 डिग्री सेल्सियस के बीच बनाए रखा जाता है; गर्म पानी का उपयोग आकार देने, धीरे-धीरे गर्मी को ख़त्म करने के लिए किया जाता है।
· पाइप सामग्री की आयामी सहनशीलता सुनिश्चित करने और अंडाकारता को रोकने के लिए वैक्यूम नकारात्मक दबाव का उपयोग करके बाहरी व्यास को लॉक करना सबसे महत्वपूर्ण स्टेशन है।
· इसके साथ ही, पानी की फिल्म पाइपिंग को ढक देती है, प्रारंभिक शीतलन प्रदान करती है जो पाइप की सतह पर एक ठोस त्वचा परत के निर्माण को बढ़ावा देती है; यह परत पाइप को ढहने से रोकने के लिए पर्याप्त कठोरता प्रदान करती है।
वैक्यूम वॉटर टैंक की अनुपस्थिति में, निकाले गए पीई पाइप नरम और ढीले हो जाएंगे, असंगत बाहरी व्यास प्रदर्शित करेंगे, और अत्यधिक अंडाकार प्रदर्शित करेंगे, जिससे राष्ट्रीय मानक आयामों को पूरा करना असंभव हो जाएगा।

2. स्प्रे पानी की टंकी (ठंडा पानी की टंकी, पिछला शीतलन अनुभाग)
कार्य: गहरी और निरंतर शीतलन प्राप्त करने के लिए, पूरे पाइप को परिवेश के तापमान के करीब तापमान पर लाना। वैक्यूम आकार देने के बाद, पाइप की बाहरी दीवार पहले ही जम चुकी है, लेकिन पाइप की दीवार का आंतरिक तापमान अधिक रहता है, और कोर परत नरम रहती है; परिणामस्वरूप, यांत्रिक तनाव के तहत पाइप अभी भी ख़राब होगा। स्प्रे चैम्बर सभी तरफ से पाइप की बाहरी दीवार पर समान रूप से स्प्रे करने के लिए उच्च दबाव वाली पानी की धुंध का उपयोग करता है, जिससे पाइप की दीवार की आंतरिक गर्मी लगातार नष्ट हो जाती है:
· कम पानी के तापमान (कमरे के तापमान) के साथ मल्टी-स्टेज ज़ोन छिड़काव;
· यूनिडायरेक्शनल कूलिंग के कारण पाइप के झुकने को रोकने के लिए सभी तरफ से एक समान स्प्रे लगाएं;
· पाइप सामग्री के समग्र तापमान को धीरे-धीरे कम करें जब तक कि पूरी पाइप की दीवार पूरी तरह से सख्त न हो जाए और पाइप खींचने वाली मशीन में प्रवेश न कर जाए;
· विसर्जन कूलिंग की तुलना में, स्प्रे कूलिंग से पाइप की दीवारों पर बुलबुले चिपकने की संभावना कम होती है, अधिक समान शीतलन प्रदान करता है, और पाइपिंग सामग्री में कम आंतरिक तनाव होता है।
यदि केवल एक निर्वात कक्ष का उपयोग किया जाता है और कोई स्प्रे कक्ष मौजूद नहीं है, तो ट्यूब के मुख्य क्षेत्र में तापमान अधिक होगा, जिससे खींचने वाले बल के कारण ट्यूब खिंच जाएगी और ख़राब हो जाएगी; काटने के बाद इसके पलटने और मुड़ने का खतरा रहता है।

अंदाज़ करना
वैक्यूम टैंक = मुख्य रूप से आकार देने के लिए, हल्के शीतलन के साथ: बाहरी व्यास और गोलाई सुनिश्चित करने के लिए ट्यूबिंग पर नकारात्मक दबाव लगाया जाता है;
स्प्रे वॉटर टैंक = मुख्य रूप से ठंडा करने के लिए, सहायक स्थिरीकरण के साथ: बाद में विरूपण को रोकने के लिए बाहरी से आंतरिक तक पाइपिंग सामग्री को पूरी तरह से ठंडा और सख्त करें।
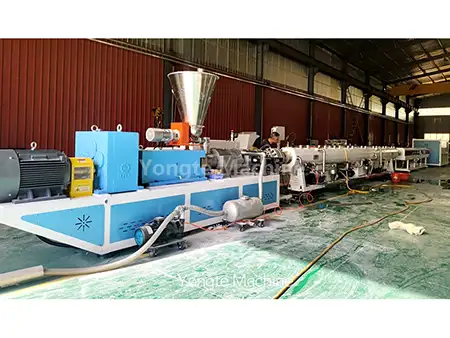
इस प्रकार, ये दो प्रक्रियाएं पीई पाइप एक्सट्रूज़न मोल्डिंग प्रक्रिया में अनुक्रमिक और कार्यात्मक रूप से पूरक महत्वपूर्ण चरण हैं; किसी एक की अनुपस्थिति से आवश्यक आयामी परिशुद्धता और यांत्रिक प्रदर्शन विनिर्देशों को पूरा करने वाले पीई पाइप का उत्पादन असंभव हो जाएगा। नतीजतन, दोनों उत्पादन लाइन विन्यास के अपरिहार्य घटक हैं।
सम्बंधित खबर
- रबर सोकर सिंचाई पाइप बनाम पारंपरिक सिंचाई ट्यूब के लाभ
- क्या योंगटे डब्ल्यूपीसी डेकिंग प्लांट के लिए टर्नकी प्रोजेक्ट सेवा की आपूर्ति कर सकता है?
- 200x50 मिमी पुनर्नवीनीकरण ठोस प्लास्टिक लकड़ी मशीन का सफलतापूर्वक परीक्षण किया गया
- सह-एक्सट्रूज़न के साथ योंगटे डब्ल्यूपीसी कॉलम बनाने की मशीन का सफलतापूर्वक परीक्षण किया गया
- लकड़ी-प्लास्टिक मिश्रित (डब्ल्यूपीसी) उत्पादों के उत्पादन के लिए प्लास्टिक फिल्म के अपशिष्ट का उपयोग कैसे किया जा सकता है?
- डब्ल्यूपीसी एक्सट्रूज़न मशीन तापमान सेटिंग
मुझे संदेश दे देना